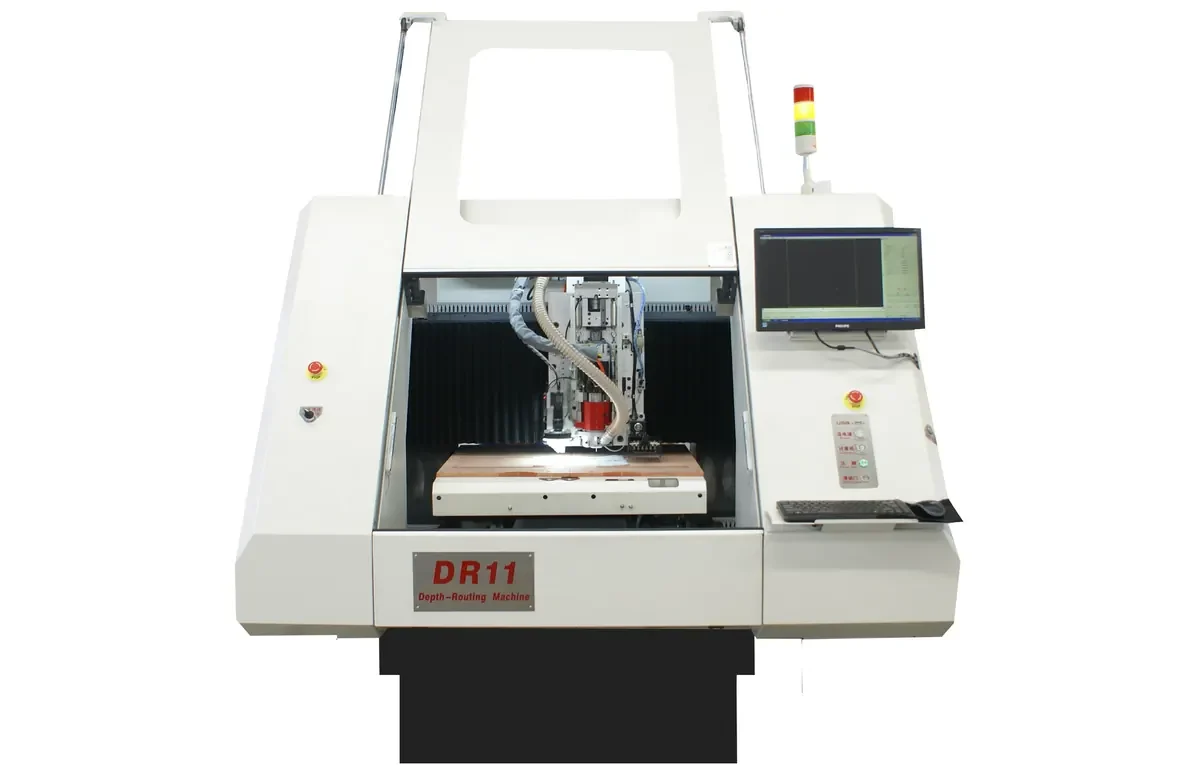
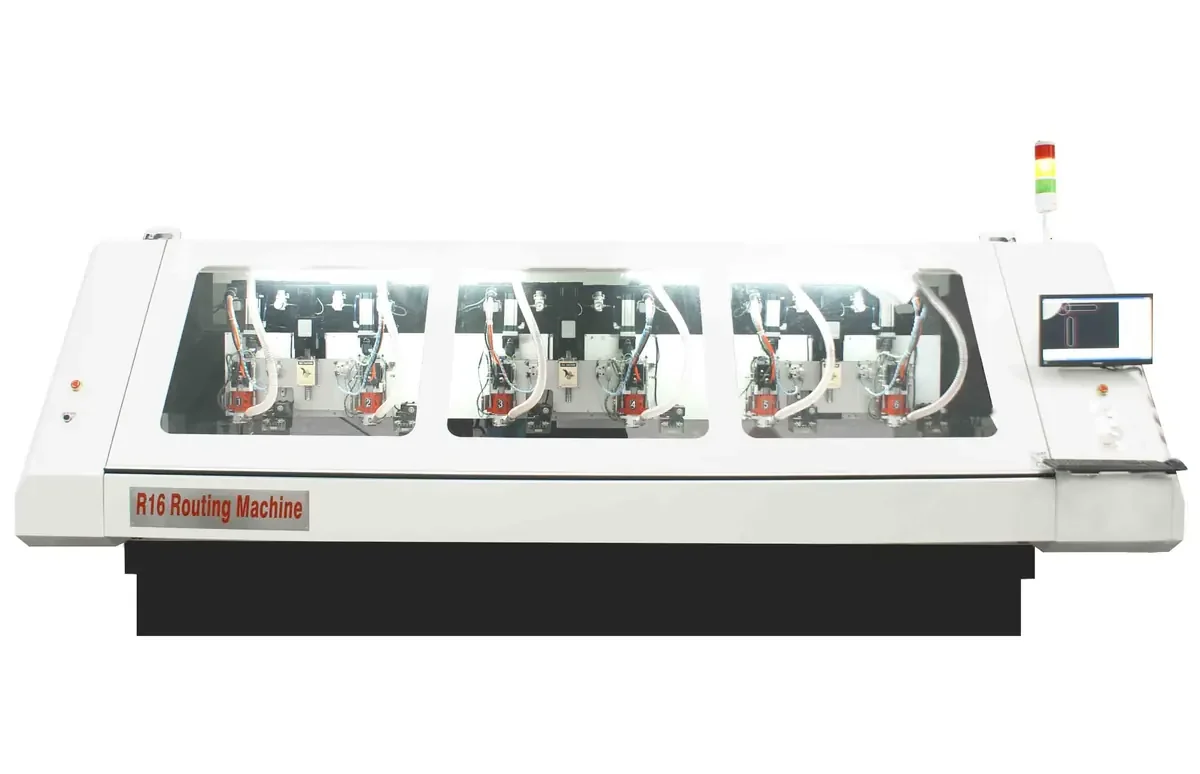
CNC-Fräsmaschine für Leiterplatten mit 6 Köpfen, Serie R16
Sechskopf-Fräsmaschine für das Fräsen großer Losgrößen. Sie ist das Modell der Wahl, wenn der Fräsplatz mit dem Rest der Linie Schritt halten muss.
Sechskopf-Fräsmaschine für das Fräsen großer Losgrößen. Sie ist das Modell der Wahl, wenn der Fräsplatz mit dem Rest der Linie Schritt halten muss.
Diese Maschine im Video laufen sehen →
Senden Sie eine Zeichnung oder eine Bohrdatei per WhatsApp oder E-Mail. Auf dieser Website gibt es kein Formular.
Produktübersicht
CNC-Leiterplattenfräsmaschine. Die Sechskopf-Fräsmaschine zielt auf hohe Stückzahlen. Drei unabhängige Z-Achsen tragen sechs Spindeln, sodass die Maschine weiterschneidet, während einzelne Stationen weitertakten.
Während die Zwei- und Vierkopfmaschinen für Kleinserien und die allgemeine Produktion geeignet sind, wird die R16 gewählt, wenn die Fräsleistung der begrenzende Faktor im Werk ist.
Technische Merkmale
- Sechs Spindeln auf drei unabhängigen Z-Achsen
- Kundenspezifische Tischgrößen, darunter Ausführungen mit 630 mm × 830 mm und 650 mm × 830 mm
- Ruhiger Schnitt bei 35 m/min XY-Vorschub
- Eingängige Bedienoberfläche
Wesentliche Vorteile
Die Ausbringung steigern
Sechs gemeinsam arbeitende Spindeln erhöhen den Fräsdurchsatz, worum es bei diesem Modell geht.
Unabhängige Z-Achsen-Gruppen
Drei Z-Achsen lassen Stationsgruppen weitertakten, ohne den gesamten Balken anzuhalten.
Schnellerer Eilgang
Die maximale Verfahrgeschwindigkeit der XY-Achsen beträgt 35 m/min gegenüber 28 m/min bei R12 und R14.
Gleiche Genauigkeitsklasse
Positioniergenauigkeit ±0,01 mm, Wiederholgenauigkeit ±0,005 mm und Fräsgenauigkeit ±0,05 mm wie bei den kleineren Fräsmaschinen.
Technische Daten
Unverändert aus der Maschinendokumentation von DLCNC übernommen.
| Anzahl der Z-Achsen | 3 |
|---|---|
| Anzahl der Spindeln | 6 |
| Bearbeitungsfläche je Achse | 580mm×730mm |
| Bohrdurchmesser | φ0.5-φ6.35mm |
| Fräsdurchmesser | φ0.6-φ6.35mm |
| Maximale Verfahrgeschwindigkeit der XY-Achsen | 35/min |
| Positioniergenauigkeit | ±0.01mm |
| Wiederholgenauigkeit | ±0.005mm |
| Fräsgenauigkeit | ±0.05mm |
| Anforderung an die Stromversorgung | 3PH-AC380V+PE 50/60Hz 4KVA |
| Anforderung an die Druckluft | 0.7-0.8MPa |
| Kühlwassertemperatur | 18℃-25℃ |
| Temperatur der Betriebsumgebung | 20℃-25℃ |
| Luftfeuchte | 50%-75% |
Für wen sie gedacht ist
- Leiterplattenhersteller, die starre Leiterplatten nach Lötstopplack und Oberflächenfinish nutzentrennen
- Bestückungsdienstleister, die bestückte Nutzen in Einzelplatten trennen
- Betriebe, die Schlitze, Ausschnitte und unregelmäßige Leiterplattenkonturen fertigen
- Käufer, die einen breiteren oder längeren Arbeitstisch benötigen, als ein Standardmodell bietet
- Manuelles Setzen der Pins treibt die Lohnkosten und bringt einen Lagefehler ein
- Begrenzte Ausbringung, weil eine einzelne Spindel jeweils nur eine Leiterplatte fräst
- Standardtischgröße zu klein für das im Werk tatsächlich verwendete Nutzenformat
- Schnitttiefe beim teiltiefen Fräsen, die sich ohne Tiefensteuerung nicht halten lässt
Vergleich mit anderen Modellen
Gleiche Kategorie, andere Konfiguration. Wo ein Wert in der Dokumentation nicht veröffentlicht ist, zeigt die Zelle einen Strich.
Anleitung für Betrieb und Wartung
Vor der Schicht
Erscheinungsbild, Spindel und Werkzeugmagazin, Werkzeuge, Rechner, Schaltschrank, Schmieröl, Kühlflüssigkeit, Luftleitung, Werkzeugkasten und Regal prüfen. Die Spindel mindestens zehn Minuten mit niedriger Drehzahl laufen lassen.
Wöchentlich
Zuerst die Spannung abschalten. Innen und außen reinigen, den Arbeitstisch schmieren, die Spannzange reinigen und schmieren und die Rechnerkabel ordnen. Etwa eine Stunde in der Nachtschicht.
Monatlich
Zusätzlich Führungsbahnabdeckungen abnehmen, reinigen und schmieren, Endschalter prüfen und den Lüfterfilter des Schaltschranks warten. Etwa eineinhalb Stunden im Beisein des Instandhaltungspersonals.
Wenn die Genauigkeit abdriftet
Arbeiten Sie die vier Faktoren der Reihe nach ab: zuerst den Maschinenzustand, dann die Prozessparameter, dann den Werkzeugzustand und schließlich die Arbeitsweise des Bedieners.
Qualitätssicherung und Zertifizierung
- Qualitätszertifikat ISO 9001 im Jahr 2012 erhalten
- Von den Provinzbehörden in Sichuan anerkanntes nationales Hochtechnologieunternehmen
- Patentierte Auto-Pin-Insert-Funktion für Leiterplatten-Fräsmaschinen, erteilt im November 2019
- Gemeinsames Forschungs- und Entwicklungszentrum für Geräte- und Anlagentechnik mit der Xihua-Universität
Zugehörige Produkte
CNC-Fräsmaschine für Leiterplatten mit 4 Köpfen
Vierkopf-Fräsmaschine, von DLCNC eigenständig entwickelt für das stabile Serienfräsen von Leiterplatten.
Leiterplatten-Fräsmaschine in Portalbauweise
Kundenspezifische Maschine in Portalbauweise auf einem vollständigen Granitmaschinenrahmen mit der von DLCNC entwickelten eigenen Steuerung.
D2X Leiterplatten-Bohrmaschine
Unabhängige Z-Achsen-Struktur auf XYZ-Kugelgewindetrieb. Die unabhängige Z-Achse hält die vertikale Genauigkeit der Maschine und verbessert di...
Zugehörige Anwendungen, Lösungen und Fachbeiträge
Nutzentrennen und Konturfräsen von Leiterplatten
Beim Fräsen wird aus dem Nutzen das Produkt. DLCNC-Maschinen werden für das präzise Bohren und Frä...
Bohren von mehrlagigen starren Leiterplatten
Das Bohren nimmt die längste Zeit im gesamten Leiterplattenprozess ein, und rund 90 Prozent davon werden von mechan...
Lösung für Fräsen und Nutzentrennen
Ein Fräsplatz wird nach Losgröße ausgelegt, nicht nach Ehrgeiz. Sechs Spindeln stehen bei Kleinserien still. Zwei Spindeln ...
Maschinenanpassung
DLCNC ist ein bedarfsorientiertes Unternehmen. Ziel ist es, einen Kundenbedarf in eine reale Maschine zu überführen, und ein großer ...
So wählen Sie eine CNC-Bohr- und Fräsmaschine aus
CNC-Maschinen sind für die Leiterplattenfertigung unverzichtbar. Diese Punkte gehen die Ingenieure von DLCNC mit dem Käufer durch, bevo...
Luftlager- und Kugellagerspindeln im Vergleich
Die Spindelwahl an einer Leiterplattenmaschine ist keine Geschmacksfrage. Sie ergibt sich aus den Anforderungen des Arbeitsgangs, also aus Drehzahl f...
FAQ zur CNC-Fräsmaschine für Leiterplatten mit 6 Köpfen
Warum hat die R16 drei Z-Achsen
Sechs Spindeln sind in drei Gruppen mit jeweils eigener Z-Achse angeordnet. Erst die Gruppierung der Z-Bewegung erlaubt es der Maschine, die Ausbringung bei hohen Stückzahlen zu halten.
Welche Tischgrößen sind verfügbar
Die Basis-R16 bearbeitet 580 mm × 730 mm. Die auf dieser Seite gezeigten Ausführungen R16KL und R16KKL haben Tische von 630 mm × 830 mm und 650 mm × 830 mm.
Ist die Genauigkeit geringer als bei einer Zweikopfmaschine
Nein. Positioniergenauigkeit, Wiederholgenauigkeit und Fräsgenauigkeit sind bei R12, R14 und R16 gleich.
Welche Druckluftversorgung wird benötigt
0,7–0,8 MPa wie bei den anderen Fräsmodellen, zusammen mit Kühlwasser zwischen 18 °C und 25 °C.
Bereit, über die CNC-Fräsmaschine für Leiterplatten mit 6 Köpfen zu sprechen
Senden Sie uns das Nutzenformat, die Bohrungs- oder Schlitzgeometrie und die benötigte Ausbringung. Sie erhalten die Antwort eines Ingenieurs, keine Vertriebsvorlage.
CAD- und Zeichnungsdateien nehmen wir auf Anfrage per WhatsApp oder E-Mail entgegen. Kein Formular auszufüllen.
Weitere Maschinen dieser Serie
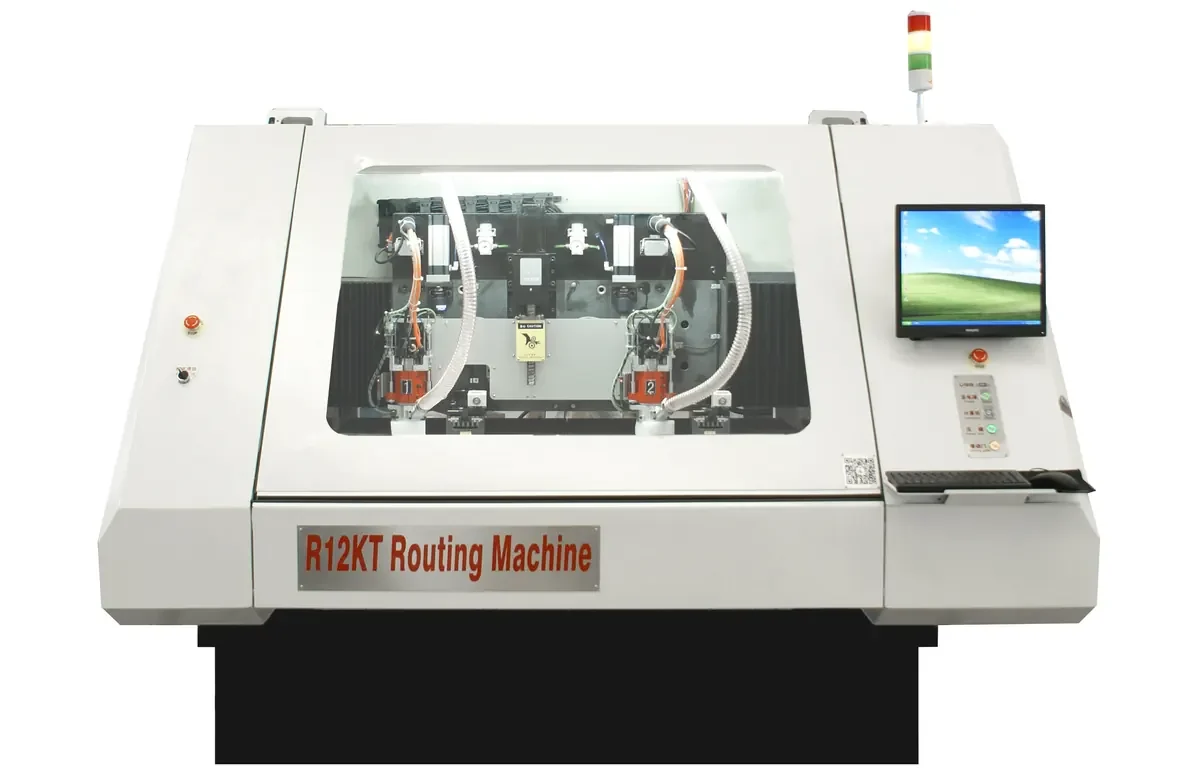
CNC-Fräsmaschine für Leiterplatten mit 2 Köpfen, Serie R12
Details ansehen →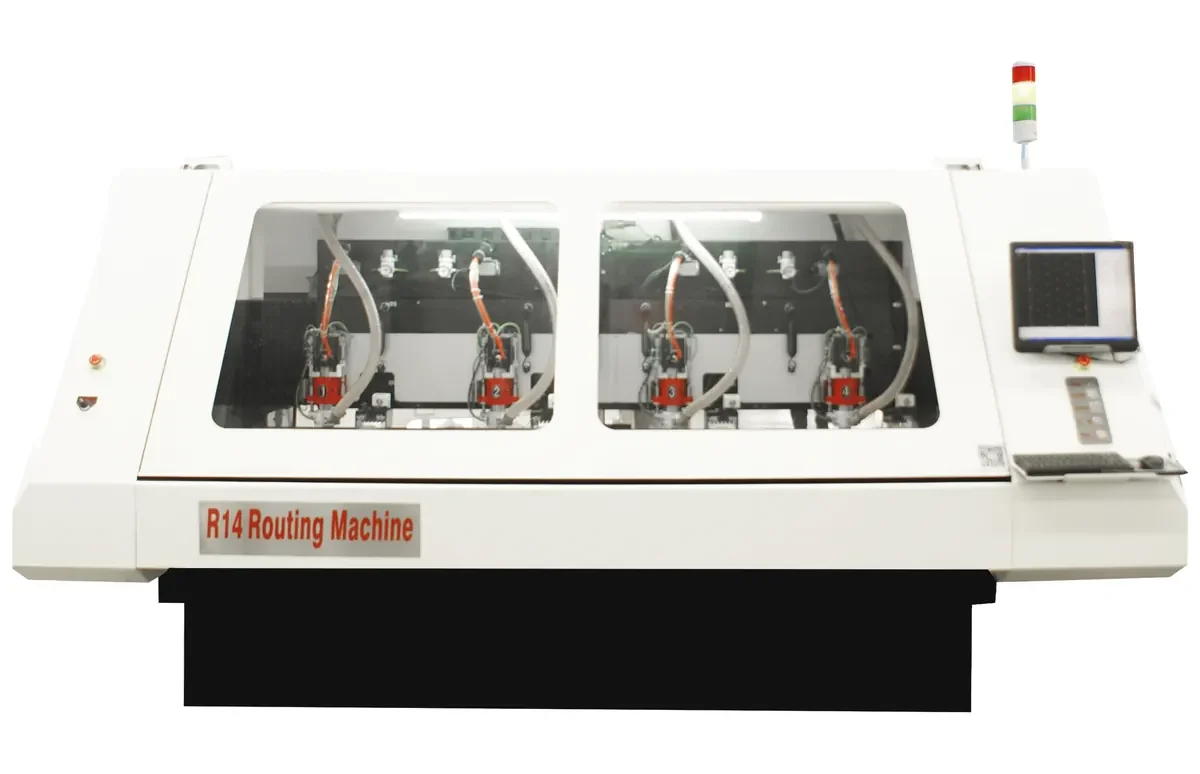
CNC-Fräsmaschine für Leiterplatten mit 4 Köpfen, Serie R14
Details ansehen →
Leiterplatten-Fräsmaschine in Portalbauweise LMR12A und LMR12B
Details ansehen →