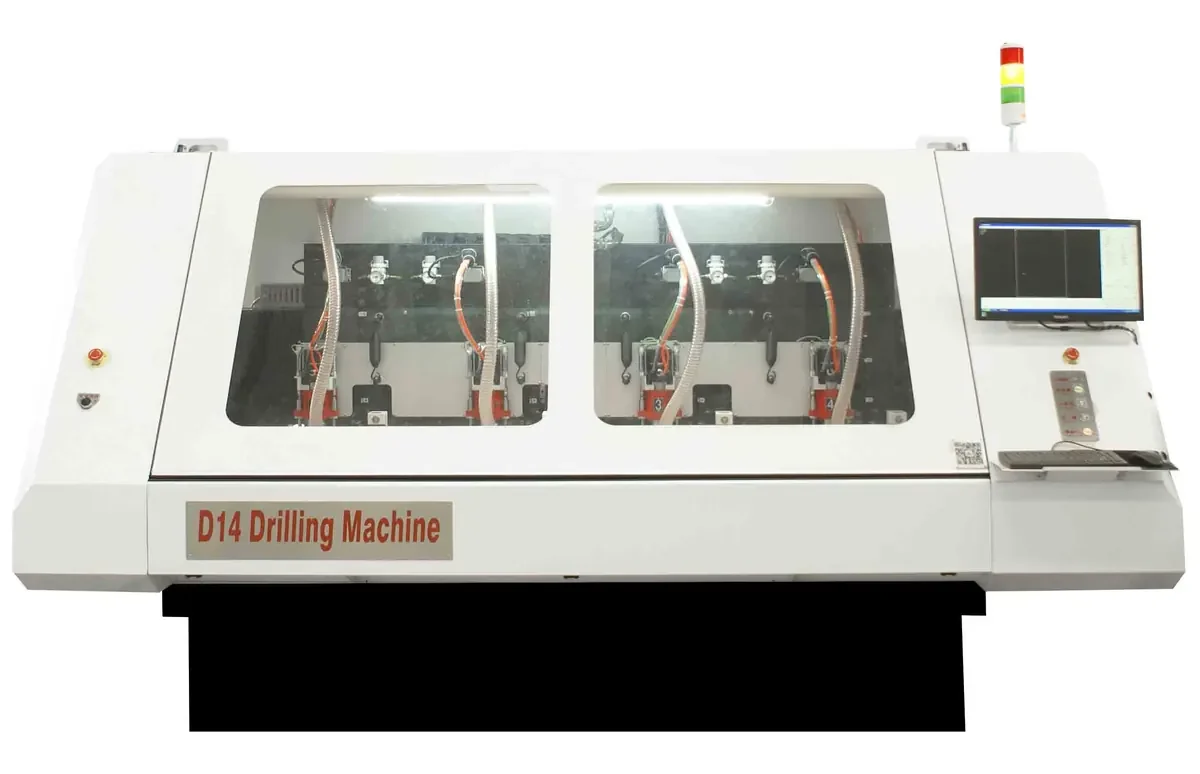
D1X Leiterplatten-Bohrmaschine
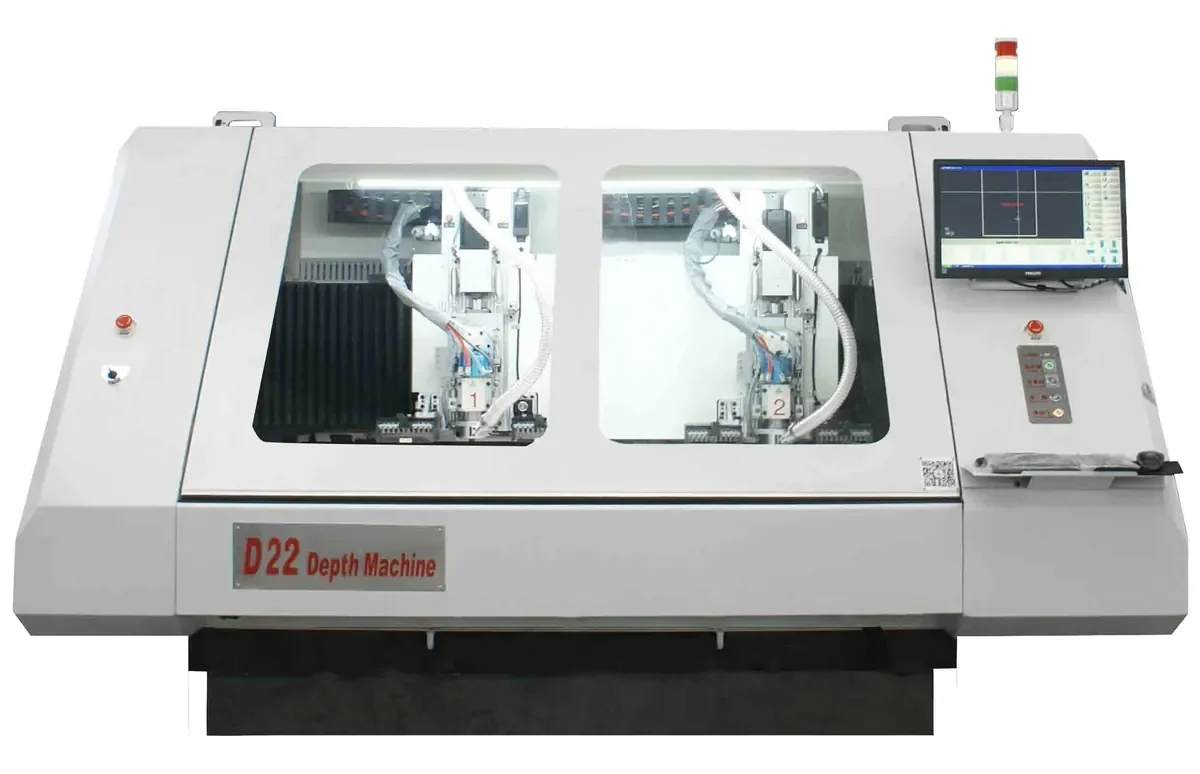
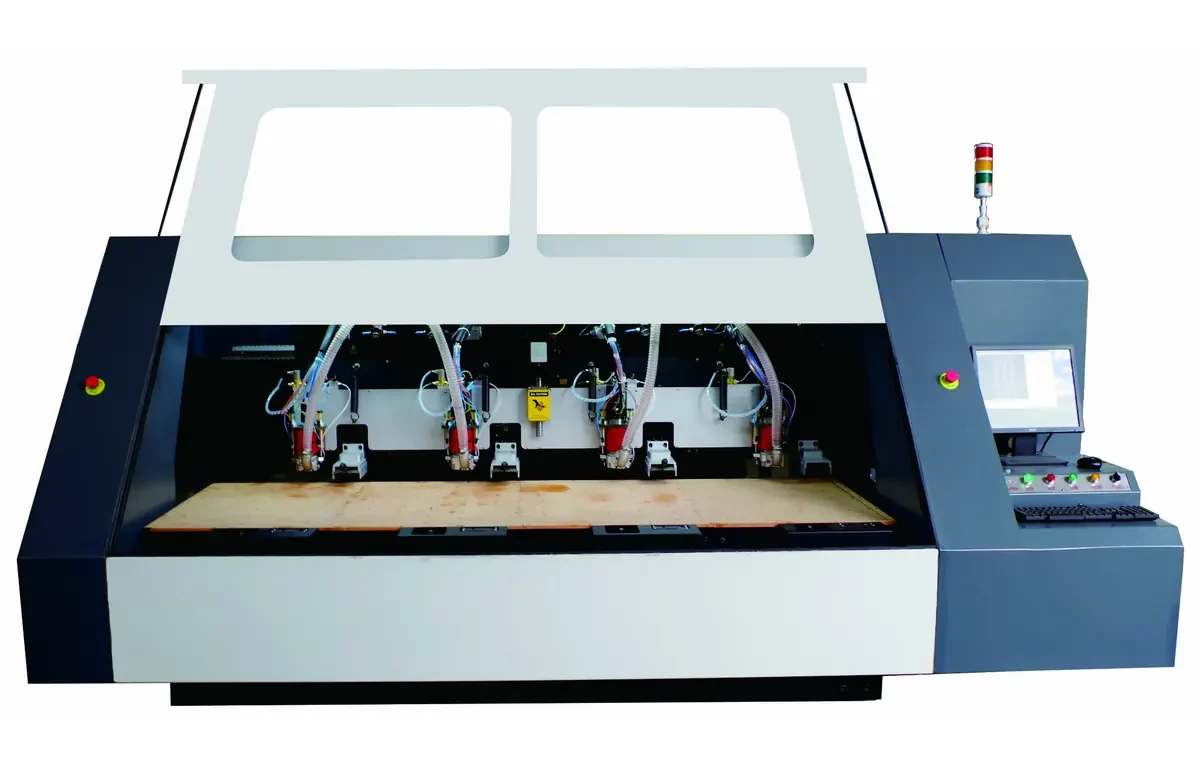
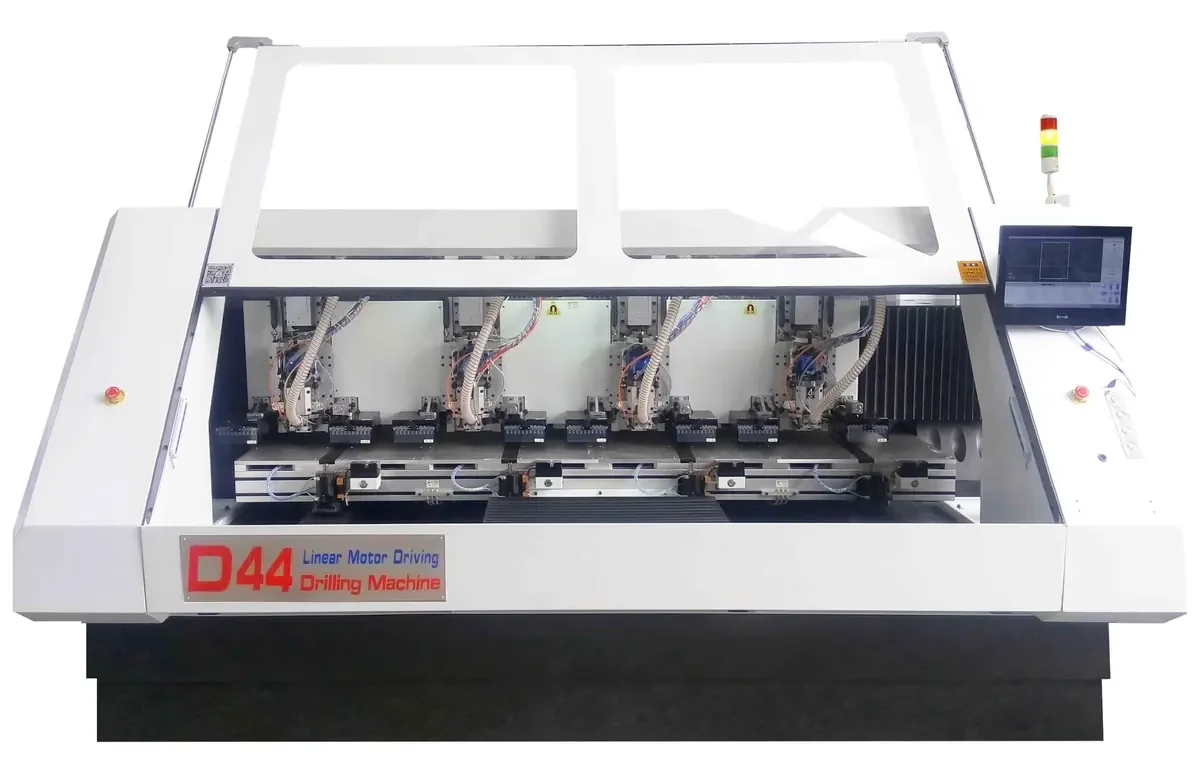
Eine Z-Achse mit einer oder mehreren Spindeln, maximal vier Spindeln, auf XYZ-Kugelgewindetrieb. Der Einstieg in das Bohrmaschinenprogramm von DLCNC.
Eine Z-Achse mit einer oder mehreren Spindeln, maximal vier Spindeln, auf XYZ-Kugelgewindetrieb. Der Einstieg in das Bohrmaschinenprogramm von DLCNC.
Senden Sie eine Zeichnung oder eine Bohrdatei per WhatsApp oder E-Mail. Auf dieser Website gibt es kein Formular.
Produktübersicht
Die D1X ist für das Bohren von Leiterplatten ausgelegt und arbeitet wirtschaftlich, genau und schnell. Der Grundrahmen aus Granit bietet gute Steifigkeit und gute Schwingungsdämpfung, sodass das Bett nicht zu Verformungen neigt.
China ist zum größten Fertigungsland der Leiterplattenindustrie geworden und hat die gesamte Wertschöpfungskette vom unteren bis zum oberen Marktsegment aufgebaut. Als Antwort auf die fortschreitende Entwicklung zu höherer Dichte, kleineren Bohrungen, mehrlagigen Aufbauten sowie vielfältigeren Designs und Materialien versteht sich DLCNC weiterhin als Lösungspartner der Leiterplattenfertigung.
Konfiguration
- Importiertes AC-Servoantriebssystem für die XYZ-Achsen
- Importierte hochpräzise Kugelgewindetriebe und Linearführungen
- Luftlagerspindeln
- Grundrahmen aus Granit
Technische Merkmale
- Intelligente Greiferkonstruktion für effizientes und präzises Aufnehmen und Einsetzen
- Werkzeugmagazin für 66 Stück je Spindel
- Automatische Prüfung der Werkzeuglänge
- Berührende Werkzeugbrucherkennung verkürzt die Reaktionszeit erheblich
- Wasserkühlsystem mit Echtzeitüberwachung von Kühltemperatur und Durchfluss zum Schutz der Spindeln
Wesentliche Vorteile
Niedrigste Einstiegskosten im Programm
Eine Z-Achse für bis zu vier Spindeln hält den Maschinenpreis niedrig für Betriebe, die das Bohren ins Haus holen.
Luftlagerspindeln serienmäßig
Luftlagerspindeln erreichen die Drehzahl, die die Bohrpräzision verbessert – deshalb werden sie bei Bohr- und nicht bei Fräsmaschinen eingesetzt.
Werkzeugbruch früh erkennen
Die berührende Werkzeugbrucherkennung verkürzt die Reaktionszeit erheblich, sodass weniger Nutzen betroffen sind.
Granitbett
Gute Steifigkeit und Schwingungsdämpfung sowie ein Bett, das nicht zu Verformungen neigt.
Technische Daten
Unverändert aus der Maschinendokumentation von DLCNC übernommen.
| Bearbeitungsfläche je Achse | 580mm×680mm |
|---|---|
| Spindeldrehzahl | 160krpm |
| Bohrdurchmesser | φ0.3-φ6.35mm |
| Maximale Verfahrgeschwindigkeit der XY-Achsen | 28-35m/min |
| Positioniergenauigkeit | ±0.01mm |
| Wiederholgenauigkeit | ±0.005mm |
| Anforderung an die Stromversorgung | 3PH-AC380V+PE 50/60Hz |
| Anforderung an die Druckluft | 35 l/min je Achse, Luftdruck 2 kg/cm |
| Kühlwassertemperatur | 18℃-25℃ |
| Temperatur der Betriebsumgebung | 20℃-25℃ |
| Luftfeuchte | 50%-75% |
Für wen sie gedacht ist
- Leiterplattenhersteller, die mehrlagige starre Leiterplatten in Serie bohren
- Betriebe für Eilaufträge und Prototypen, die den Werkzeugsatz mehrfach pro Schicht wechseln
- Interne Leiterplattenabteilungen bei Elektronikherstellern
- Maschinenhändler und Servicepartner im Markt für Leiterplattenausrüstung
- Bohrlagegenauigkeit, die aus dem Cpk-Fenster läuft, über das der Kunde berichten muss
- Lange Wartezeiten zwischen den Bohrzyklen durch langsamen Werkzeugwechsel und langsame Werkzeugprüfung
- Gebrochene Bohrer, die erst entdeckt werden, wenn ein ganzer Stapel Ausschuss ist
- Spindelschäden durch Kühlwasser, das nicht in Echtzeit überwacht wird
Vergleich mit anderen Modellen
Gleiche Kategorie, andere Konfiguration. Wo ein Wert in der Dokumentation nicht veröffentlicht ist, zeigt die Zelle einen Strich.
Anleitung für Betrieb und Wartung
Vor der Schicht
Erscheinungsbild, Spindel und Werkzeugmagazin, Werkzeuge, Rechner, Schaltschrank, Schmieröl, Kühlflüssigkeit, Luftleitung, Werkzeugkasten und Regal prüfen. Die Spindel mindestens zehn Minuten mit niedriger Drehzahl laufen lassen.
Wöchentlich
Zuerst die Spannung abschalten. Innen und außen reinigen, den Arbeitstisch schmieren, die Spannzange reinigen und schmieren und die Rechnerkabel ordnen. Etwa eine Stunde in der Nachtschicht.
Monatlich
Zusätzlich Führungsbahnabdeckungen abnehmen, reinigen und schmieren, Endschalter prüfen und den Lüfterfilter des Schaltschranks warten. Etwa eineinhalb Stunden im Beisein des Instandhaltungspersonals.
Wenn die Genauigkeit abdriftet
Arbeiten Sie die vier Faktoren der Reihe nach ab: zuerst den Maschinenzustand, dann die Prozessparameter, dann den Werkzeugzustand und schließlich die Arbeitsweise des Bedieners.
Qualitätssicherung und Zertifizierung
- Qualitätszertifikat ISO 9001 im Jahr 2012 erhalten
- Von den Provinzbehörden in Sichuan anerkanntes nationales Hochtechnologieunternehmen
- Patentierte Auto-Pin-Insert-Funktion für Leiterplatten-Fräsmaschinen, erteilt im November 2019
- Gemeinsames Forschungs- und Entwicklungszentrum für Geräte- und Anlagentechnik mit der Xihua-Universität
Zugehörige Produkte
D2X Leiterplatten-Bohrmaschine
Unabhängige Z-Achsen-Struktur auf XYZ-Kugelgewindetrieb. Die unabhängige Z-Achse hält die vertikale Genauigkeit der Maschine und verbessert di...
D3X Leiterplatten-Bohrmaschine
XYZ-Achsen mit Linearmotorantrieb, hochpräzisem Linearmaßstab und Führung. Die schnellste Konfiguration im Bohrmaschinenprogramm von DLCNC.
CNC-Bohr- und Fräsmaschine für Leiterplatten
Die CNC-Bohr- und Fräsmaschine für Leiterplatten bietet hochpräzises Bohren und Fräsen auf einer Plattform. Dieses Modell i...
Zugehörige Anwendungen, Lösungen und Fachbeiträge
Prototypen und Kleinserien von Leiterplatten
Ein Prototypenbetrieb wechselt den Auftrag häufiger als die Schicht. Die passende Maschine ist nicht die schnellst...
Bohren von mehrlagigen starren Leiterplatten
Das Bohren nimmt die längste Zeit im gesamten Leiterplattenprozess ein, und rund 90 Prozent davon werden von mechan...
Lösung für die Bohrlinie
Die Wahl einer Bohrmaschine ist eine Entscheidung über Antriebstechnik, Werkzeugverwaltung und Umgebung. So ...
Ersatzteile und Wartung
Die Maschine ist der erste der vier Faktoren, die die Bohrlagegenauigkeit beeinflussen. Regelmäßige Prüfung und Wartung l...
Bohrlagegenauigkeit und Cpk beim Leiterplattenbohren
Eine gute Bohrlagegenauigkeit erleichtert die nachfolgenden Prozesse und gleicht in gewissem Maß sogar Schwäche...
Kugelgewindetrieb und Linearmotorantrieb im Vergleich
Der Antriebsstrang ist der größte Unterschied zwischen den vier DLCNC-Bohrserien. Das ändert sich dadurch ...
FAQ zur Leiterplatten-Bohrmaschine D1X
Wie viele Spindeln kann die D1X tragen
Eine Z-Achse mit einer oder mehreren Spindeln, maximal vier Spindeln. Die Bezeichnungen D12, D14 und D16 folgen der Ausführung.
Welche kleinste Bohrung bohrt die D1X
φ0,3 mm. Wenn Sie bis φ0,15 mm hinunter müssen, wählen Sie D2X, D3X oder D4X, die mit 160–200 krpm arbeiten.
Warum fasst das Werkzeugmagazin 66 und nicht 220 Stück
66 Stück ist die Magazingröße der D1X. Die Serien D2X, D3X und D4X fassen 220 Stück und prüfen zusätzlich zur Länge auch den Werkzeugdurchmesser automatisch.
Prüft die D1X den Werkzeugdurchmesser
Die D1X prüft die Werkzeuglänge automatisch. Die automatische Durchmesserprüfung ist ein Merkmal von D2X, D3X und D4X.
Bereit, über die Leiterplatten-Bohrmaschine D1X zu sprechen
Senden Sie uns das Nutzenformat, die Bohrungs- oder Schlitzgeometrie und die benötigte Ausbringung. Sie erhalten die Antwort eines Ingenieurs, keine Vertriebsvorlage.
CAD- und Zeichnungsdateien nehmen wir auf Anfrage per WhatsApp oder E-Mail entgegen. Kein Formular auszufüllen.