めっきラインにおける早期のポンプ交換の主な原因は 3 つの故障モードです。
アルミニウム、鋳鉄、さらにはステンレス鋼でも、塩酸、硫酸、苛性ソーダでは腐食します。金属製の接液部を備えたポンプは数週間以内に故障し、流体の汚染によりメッキの欠陥が発生します。
酸性バスやメッキ溶液からのガスは、電気部品を腐食させます。機密区域内の電気モーターには防爆認証が必要ですが、これによりコストと複雑さが増大します。
多くの場合、リンスタンクはポンプレベルより下で排水されます。 4.6 メートルのドライリフトから自吸できないポンプは、呼び水の補助なしではタンクを空にすることができません。
通常、仕様は 6 行に分かれており、ポンプが構築される前に 6 行すべてがモデル コードで決定されます。
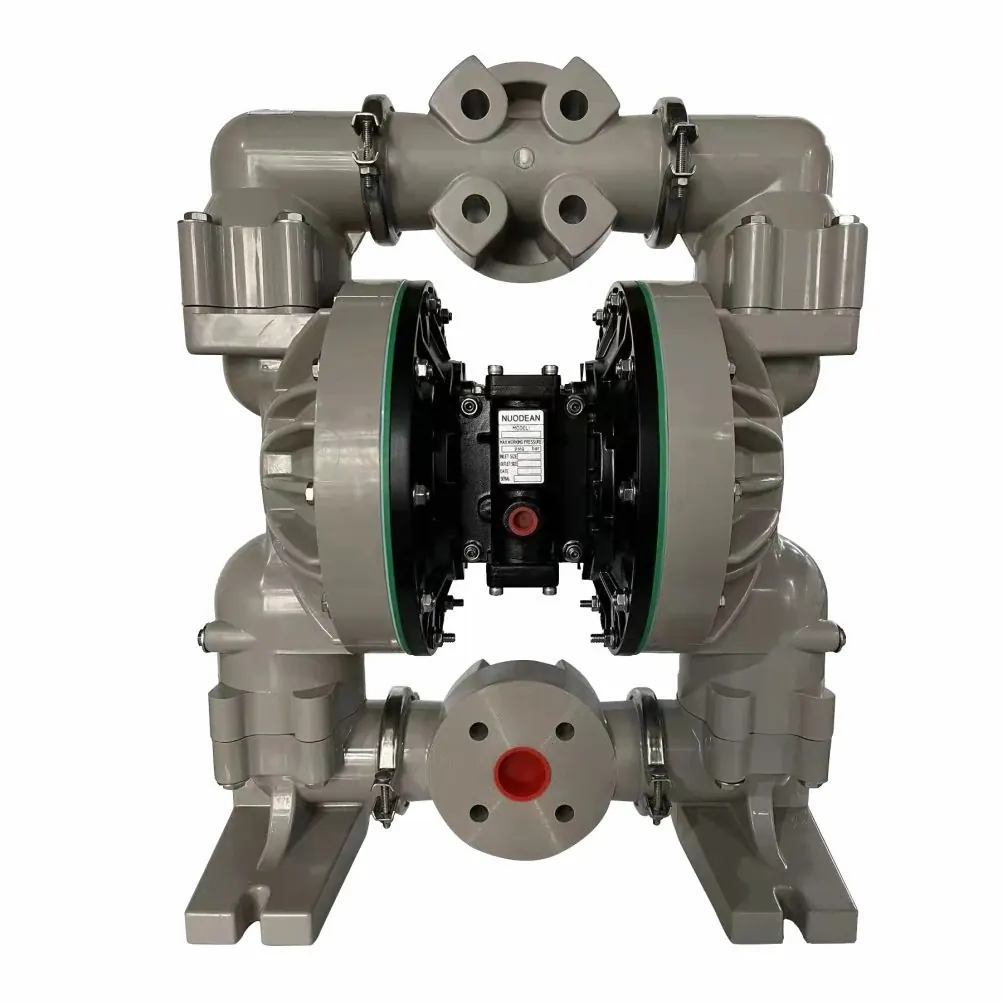
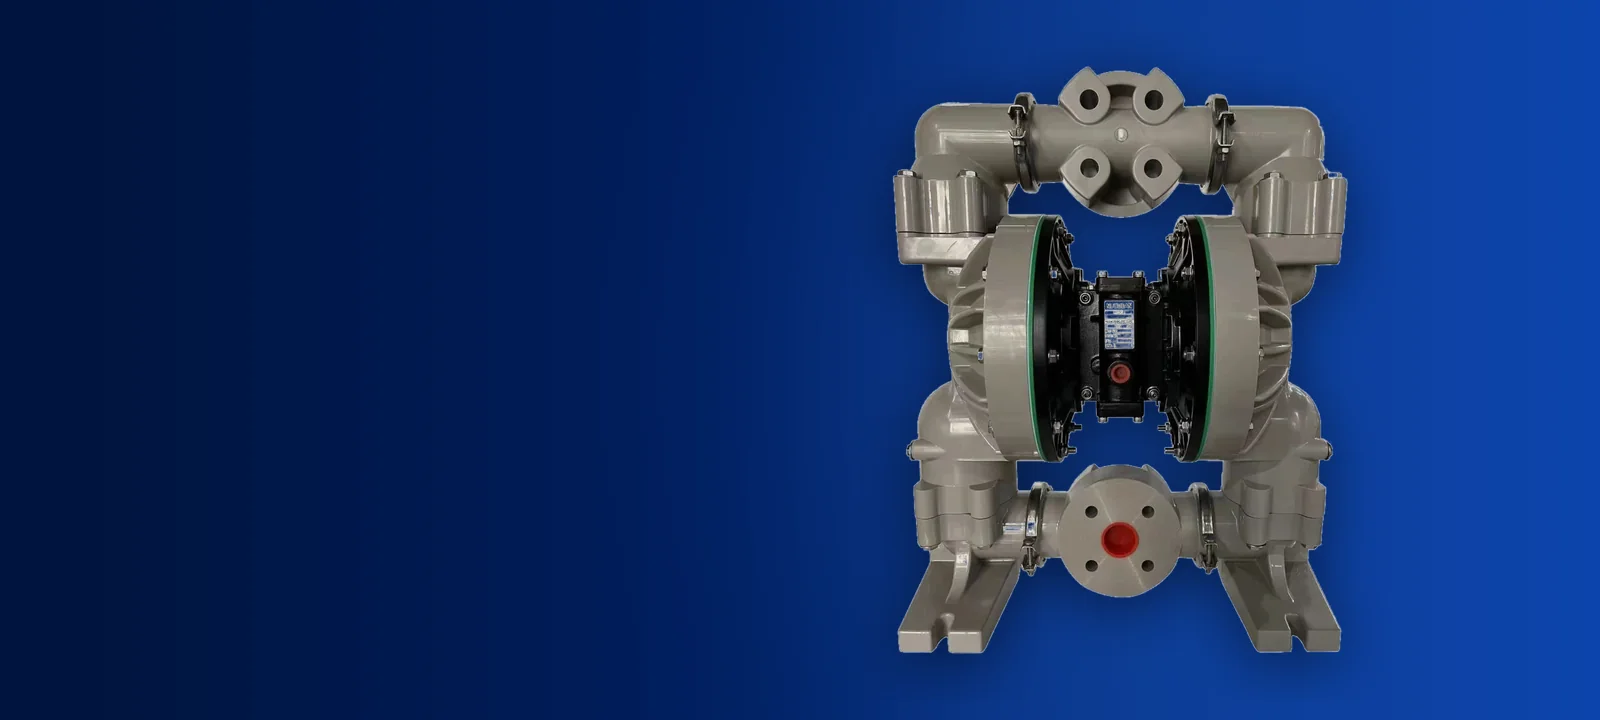
酸およびアルカリに対応する非金属構造で、バス移送および濾過ループに適合するドライリフトおよび圧力定格を備えています。
液体中のスケールやスラッジなどの固形物をポンプで処理し、金属と接触することなく酸やアルカリをタンク間で移送します。
各バッチ後に地上から空の洗浄タンクまで自吸し、サイクルの最後には空運転を行います。
閉ループ内のフィルタを介して流体を循環させます。この場合、ポンプは空気の混入に対処し、デッドヘッドの下での流れを維持する必要があります。
金属部品からの汚染が許容されない保管タンクと処理タンクの間でめっき溶液を移動する。
4つのステップ。最初の 1 つだけが重要であり、ほとんどの問い合わせがスキップするものです。
化学名、濃度、温度。 10 パーセントの硫酸と 96 パーセントの硫酸は異なるポンプであり、20 度の硫酸と 80 度の硫酸も同様です。
ボディ、シート、ボール、ダイアフラムを化学薬品に合わせて設定し、ハードウェアと接続ネジをチェックします。これは、ボルトやユニオンには流体が見えなくても漏れが見えるためです。
利用可能な空気圧で吐出ヘッドでの流れ。既存のパイプのサイズではなく、ポートのサイズが決まります。
1 つの空気セクション キットと 1 つの流体セクション キットは、選択したエラストマーに合わせてコード化されているため、最初の失敗は 3 週間待つのではなく、15 分の作業で済みます。
ポリプロピレンまたは PVDF ボディ、PTFE 表面ダイヤフラム、および PTFE チェック ボールを備えた 1 インチまたは 1-1/2 インチの非金属ポンプを使用します。 4.27メートルの乾式吸込揚程により、地上からの自吸が可能です。
はい、非金属ポンプは最大 6.4 mm の固体を通過させます。より重い固体の場合は、フラップ バルブ ポンプを使用できますが、ここには記載されていません。固形物の大きさや濃度を確認の上、お選びください。
電動モーターを使用しないエア駆動のため、腐食性ヒュームの発生する場所に適しています。ポンプ本体は非金属なので、酸蒸気に対して腐食しません。
リストされているすべてのポンプは、最大動作圧力 8.3 bar (120 psi) と評価されています。これは、めっきラインの浴移送および濾過ループに必要な圧力と一致します。
ダイアフラムが破れると、液体がエアラインに侵入する可能性があります。各サイクル後に排気ラインを検査してください。排気ガスが湿っている場合は、空気システムが汚染される前にダイヤフラムが故障していることを示します。
流体、濃度、温度、流量、吐出ヘッド。接液部リスト、モデルコード、価格を折り返しご連絡させていただきます。