세 가지 고장 모드가 도금 라인의 초기 펌프 교체를 좌우합니다.
알루미늄, 주철, 심지어 스테인리스강도 염산, 황산, 가성소다에 부식됩니다. 금속으로 젖은 부품이 있는 펌프는 몇 주 안에 고장이 나고 유체 오염으로 인해 도금 결함이 발생합니다.
산성 용액과 도금 용액에서 나오는 연기는 전기 부품을 부식시킵니다. 기밀 구역의 전기 모터에는 방폭 인증이 필요하므로 비용과 복잡성이 추가됩니다.
헹굼 탱크는 펌프 수위 아래로 배수되는 경우가 많습니다. 4.6미터 높이의 건식 리프트에서 자체 프라이밍이 불가능한 펌프는 프라이밍 지원 없이는 탱크를 비울 수 없습니다.
일반적으로 사양은 6개 라인으로 나뉘며, 6개 라인 모두 펌프가 제작되기 전에 모델 코드에 확정됩니다.
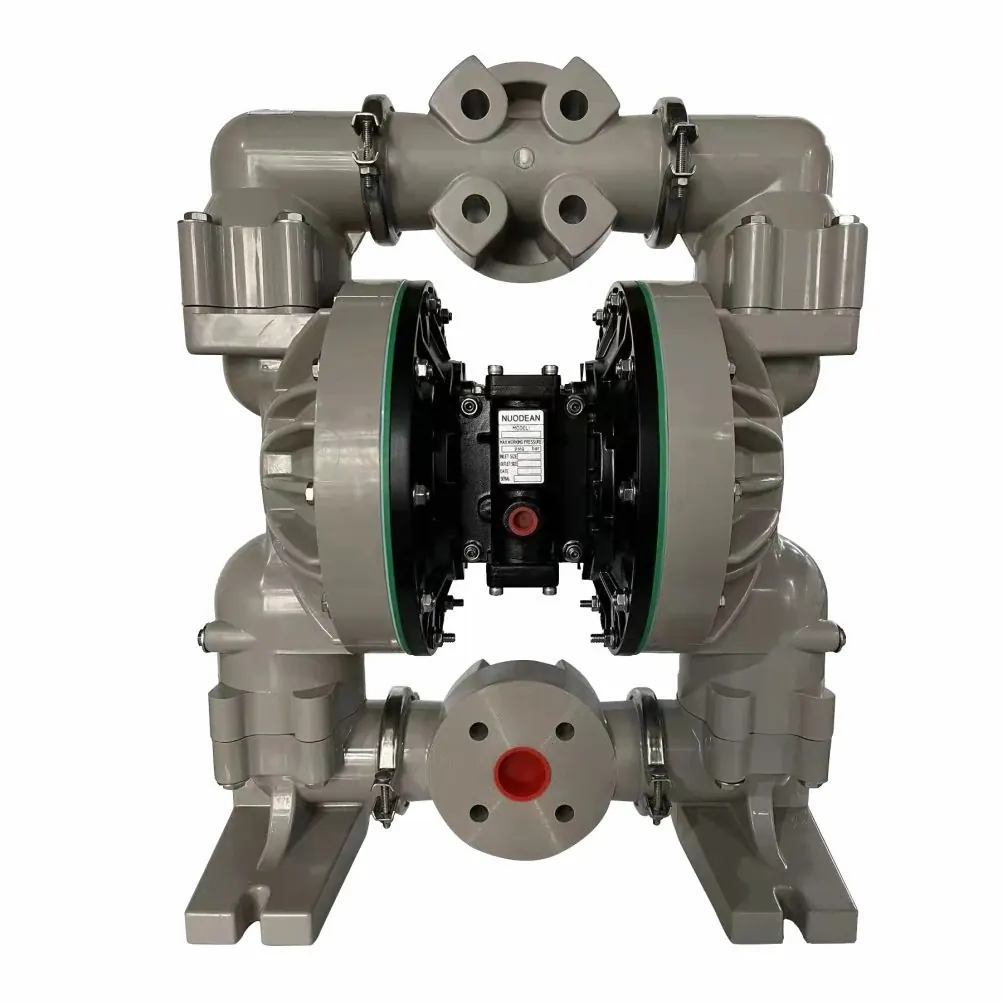
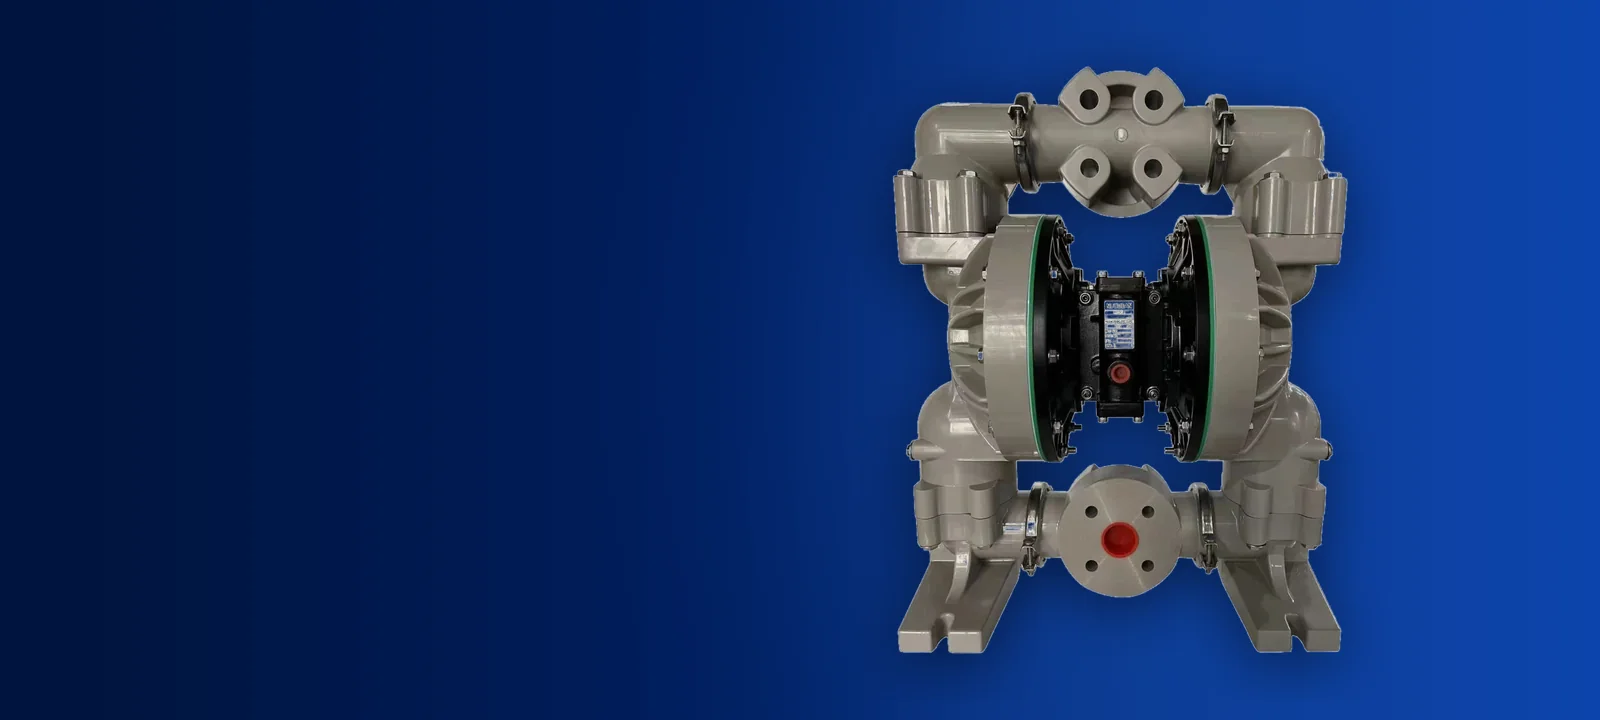
산 및 알칼리에 대한 비금속 구조로, 수조 이동 및 여과 루프와 일치하는 건식 리프트 및 압력 등급을 갖습니다.
금속 접촉 없이 탱크 사이에서 산이나 알칼리를 이송하며, 펌프는 유체 내 스케일이나 슬러지와 같은 고형물을 처리합니다.
각 배치 후에 지면에서 빈 헹굼 탱크까지 자체 프라이밍을 수행하며, 주기가 끝나면 건식 실행됩니다.
펌프가 공기 혼입을 처리하고 데드 헤드 아래에서 흐름을 유지해야 하는 폐쇄 루프의 필터를 통해 유체를 순환합니다.
금속 부품으로 인한 오염이 허용되지 않는 저장 탱크와 공정 탱크 사이에서 도금 용액을 이동합니다.
네 단계. 첫 번째는 중요한 유일한 항목이며, 가장 많은 문의가 건너뛰는 항목입니다.
화학명, 농도 및 온도. 10%의 황산과 96%의 황산은 서로 다른 펌프이고, 20도와 80도의 황산도 마찬가지입니다.
몸체, 시트, 볼 및 다이어프램을 화학적으로 설정한 다음 하드웨어와 연결 나사산을 확인합니다. 볼트와 유니온은 유체가 보이지 않더라도 유출을 볼 수 있기 때문입니다.
사용 가능한 공기압으로 배출 헤드의 흐름을 확인하세요. 이것이 이미 가지고 있는 파이프의 크기가 아니라 포트 크기를 결정하는 것입니다.
선택한 엘라스토머에 맞게 코딩된 공기 섹션 키트 1개와 유체 섹션 키트 1개를 사용하므로 첫 번째 실패는 3주를 기다리는 것이 아니라 15분이면 완료됩니다.
폴리프로필렌 또는 PVDF 본체, PTFE 직면 다이어프램 및 PTFE 체크 볼이 있는 1인치 또는 1-1/2인치 비금속 펌프를 사용하십시오. 4.27미터의 건식 흡입 리프트를 통해 지상에서 자체 프라이밍이 가능합니다.
예, 비금속 펌프는 최대 6.4mm의 고형물을 통과시킵니다. 더 무거운 고체의 경우 플랩 밸브 펌프를 사용할 수 있지만 여기에는 나열되어 있지 않습니다. 고형분의 크기와 농도를 확인하신 후 선택하세요.
전기 모터 없이 공기로 구동되므로 부식성 연기가 있는 지역에 적합합니다. 펌프 본체는 비금속이므로 산성 증기에도 부식되지 않습니다.
나열된 모든 펌프의 최대 작동 압력은 8.3bar(120psi)입니다. 이는 도금 라인의 수조 이송 및 여과 루프에 필요한 압력과 일치합니다.
찢어진 다이어프램으로 인해 유체가 공기 라인으로 들어갈 수 있습니다. 각 사이클 후에 배기 라인을 검사하십시오. 젖은 배기는 공기 시스템을 오염시키기 전에 다이어프램의 고장을 나타냅니다.
유체, 농도, 온도, 흐름 및 배출 수두. 접액부 목록, 모델 코드 및 가격을 알려드리겠습니다.