この業界では 3 つの故障モードが一般的であり、生産の遅延や製品の廃棄につながります。
遠心ポンプまたは容積式ポンプからの高いせん断力により、樹脂構造が破壊され、顔料が分散し、色が不安定になり、フィルム形成が不十分になります。ダイヤフラムポンプは、低せん断かつ穏やかな動作で液体を移動させ、製品の完全性を保ちます。
塗料やインクに含まれる溶剤は、標準的なゴムやニトリルのシールを攻撃します。 PTFE 面のダイアフラムと PVDF または Santoprene シートは溶剤による劣化に強く、より長い耐用年数とより少ない故障を保証します。
タンクが空になるとバッチ転送が終了します。空運転またはデッドヘッドを安全に運転できないポンプは、過熱したり、早期に故障したり、継続的な監視が必要になったりします。 AODD ポンプは両方の条件を標準動作として処理します。
仕様は流体、移送方法、保守計画に基づいて決定されます。ポンプ製作前の型式コードで決定されます。
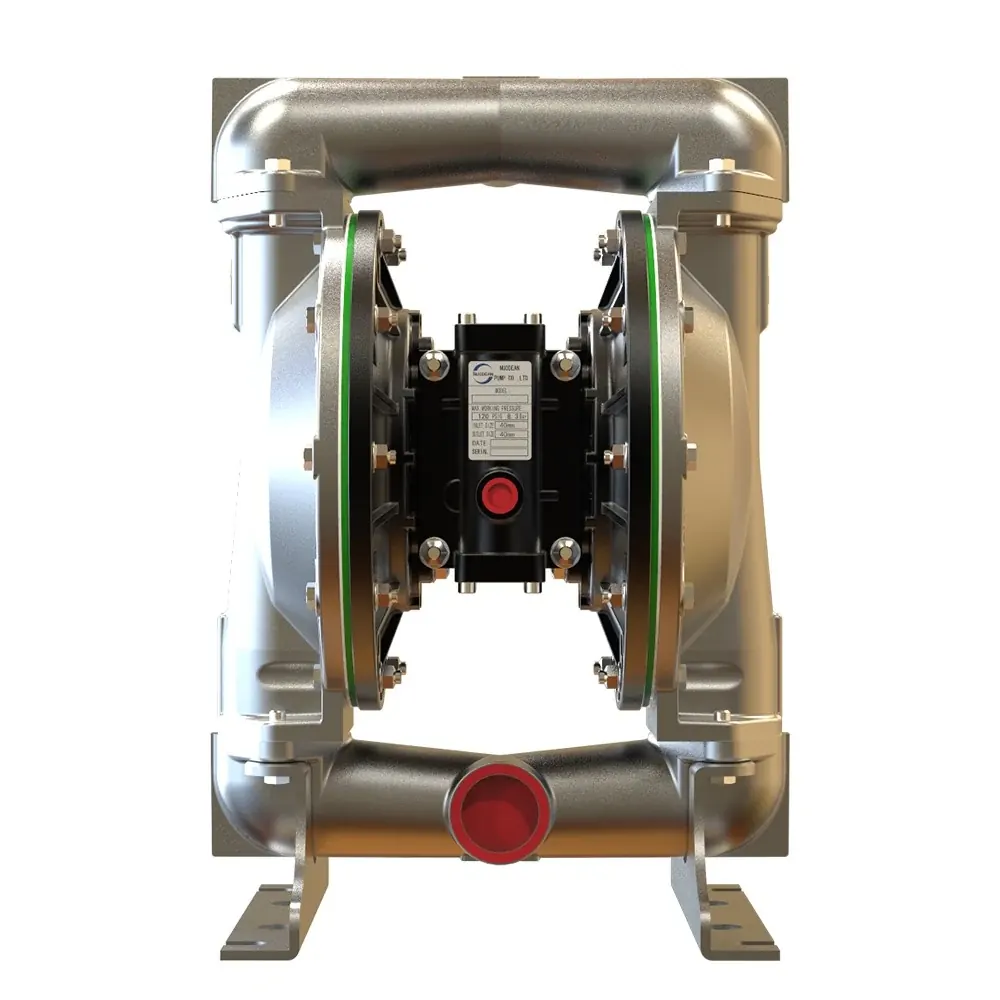
非腐食性塗料にはアルミニウム、溶剤および樹脂には 316 ステンレス鋼、長いラインの移送には高圧トリプルポンプが使用されます。
樹脂と顔料のスラリーをミキサーに移送します。ここでポンプは最大 6.4 mm の固体を処理し、製品の一貫性を維持する必要があります。
インクまたは塗料を容器に移し替えます。各充填の最後にポンプが空運転し、脈動のない一貫した流れを供給する必要があります。
混合タンクまたはフィルターを通る連続的な流れ。過熱や故障なしにポンプを長時間稼働させる必要があります。
カラーバッチ間のフラッシング。ポンプは、機能を失うことなく、または手動介入を必要とせずに、空気、液体、および再度空気を処理する必要があります。
4つのステップ。最初の 1 つだけが重要であり、ほとんどの問い合わせがスキップするものです。
塗料、インク、樹脂、接着剤、溶剤の種類と濃度。同じベースを異なる溶媒で使用するには、異なる接液材料とエラストマーが必要になります。
ボディ、シート、ボール、ダイヤフラムを流体に接して設置し、ボルトやユニオンには流体が見えなくても漏れが見えるため、ハードウェアと接続ネジをチェックします。
利用可能な空気圧で吐出ヘッドでの流れ。既存のパイプのサイズではなく、ポートのサイズが決まります。
1 つの空気セクション キットと 1 つの流体セクション キットは、選択したエラストマーに合わせてコード化されているため、最初の失敗は 3 週間待つのではなく、15 分の作業で済みます。
PTFE 面ダイアフラムと PTFE または PVDF シートを備えた 316 ステンレス鋼ポンプを使用してください。 1-1/2 インチと 1 インチのモデルは定格 120 psi で、最大 6.4 mm の固形物を処理できるため、微粒子を含むインクに適しています。
はい。 Nuodean AODD ポンプはすべて、空運転およびデッドヘッディング用に設計されています。 2 インチのアルミニウム製ポンプは 8.3 メートルの乾式吸引揚程を備えており、呼び水なしで地上レベルのドラムを空にすることができます。
2 インチのアルミニウム ポンプは 6.4 mm の固形物を通過させ、着色された塗料に適しています。より重い固体の場合、フラップ バルブ ポンプは 50 mm を通過しますが、この用途の推奨モデルとしてはここには記載されていません。
バッチ間でポンプとラインをフラッシュします。 2 インチの高圧トリプル ダイヤフラム ポンプは 6.9 bar の圧力に対応し、一貫した流量と最小限の残留物による長いラインの移送に最適です。
電気モーターを使用せずに空気駆動されるため、電気的リスクが軽減されます。 316 ステンレス鋼モデルは、材料の適合性と粒子の放出の少なさが要求されるクリーンな環境に適しています。
流体の種類、溶剤の含有量、流量、吐出ヘッド。接液部リスト、モデルコード、価格を折り返しご連絡させていただきます。