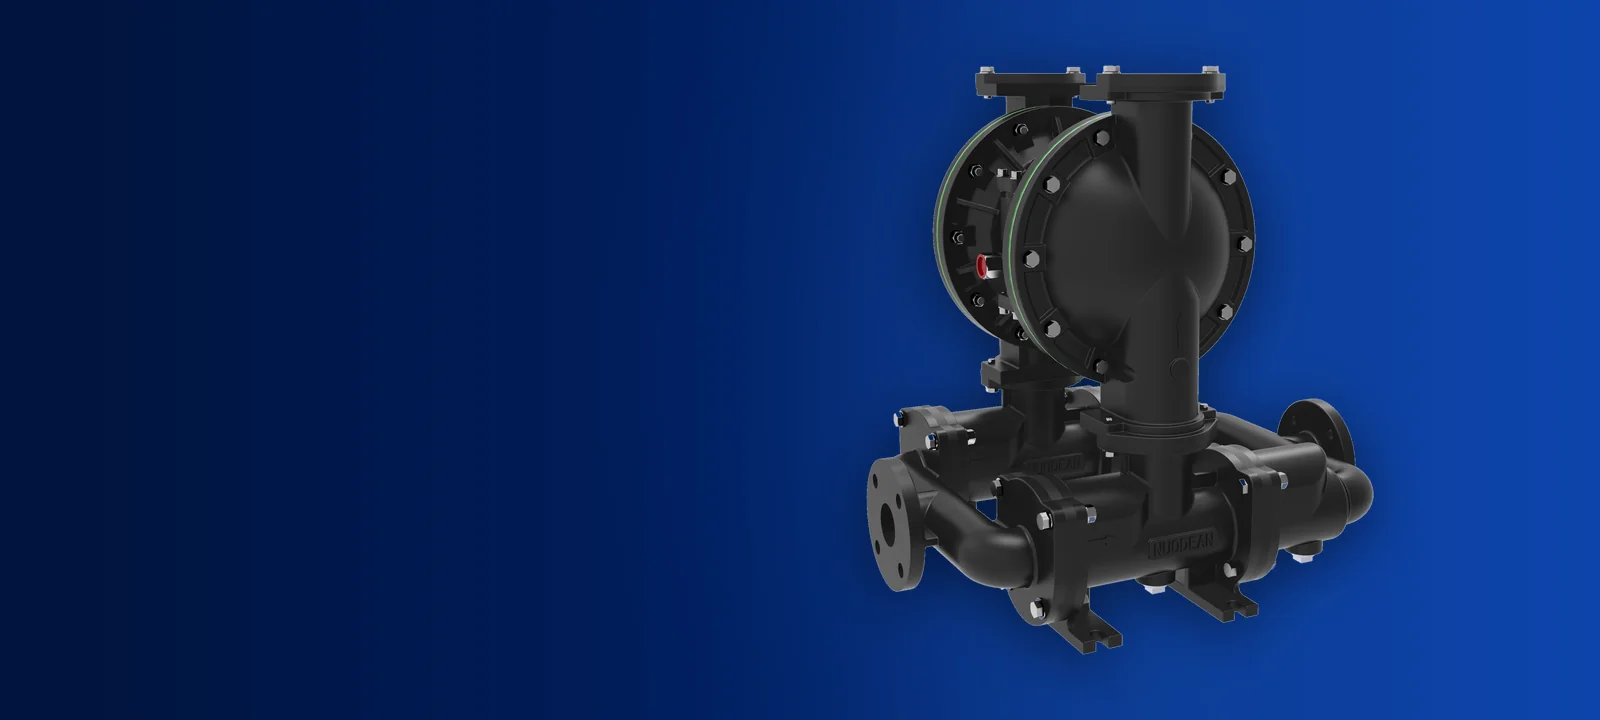
研磨サービスでポンプが故障するのは、液体が原因ではなく、設計または材料が間違っていることが原因です。ボールチェックポンプは目詰まりし、摩耗が早くなります。フラップバルブは大きな固形物を通過させ、摩耗に耐えます。鋳鉄と 316 ステンレス鋼のボディは砂やスラッジに耐えます。
ボールチェックポンプは流路が狭く、シートが狭いため、10 mm を超える固形物が詰まりやすくなります。フラップバルブが完全に開き、50 mm の固形物を制限なく通過させることができます。 DP3X シリーズは、ハイソリッド定格のすべてのポンプでフラップ バルブを使用しています。
早期の失敗を避けるための 4 つのステップ。
問題。 25 mm の固形物に対応するポンプは、スラリーに 30 mm の粒子が含まれる場合、すぐに故障します。インレットスプールとバルブシートが摩耗または破損します。
それをどう解決するか。 スラリー中の最大の粒子を確認します。 10mmを超える場合はフラップバルブポンプをご使用ください。 3インチモデルは50mmソリッドに対応します。 2インチハンドルは35mmです。 1インチのハンドルは20mmです。
問題。 316 ステンレス鋼は、高摩耗スラリー中で摩耗します。鋳鉄は腐食性スラッジの中で機能しません。材料が一致しないと、急速な故障が発生します。
それをどう解決するか。 研磨剤スラリーには腐食の少ない鋳鉄を使用してください。中程度の摩耗を伴う腐食性スラリーには 316 ステンレス鋼を使用します。シートはボディと同じ素材で作られており、安定した着用感を実現します。
問題。 ポンプを全速力で動作させると、ダイヤフラムの応力が増加し、シートの摩耗が増加します。これにより、研磨作業での耐用年数が短くなります。
それをどう解決するか。 ストローク速度を下げるには、エア圧力を下げます。 3 インチの鋳鉄ポンプは、6 bar (87 psi) ではなく 3 bar (43 psi) で動作し、ダイヤフラムの寿命を最大 50% 延長できます。
問題。 吸入速度が高いと、インレットスプールとエアバルブに浸食が発生します。これは、ポンプが流量に対して大きすぎる場合に発生します。
それをどう解決するか。 吸引速度が 2 m/s 未満であることを確認してください。 3 インチのポンプの場合、これは流量が 897 LPM を超えてはいけないことを意味します。 2 インチのポンプの場合は、651 LPM 未満に保ちます。
いいえ。ボールチェックポンプには狭い流路と小さなシートがあり、10 mm でブロックされます。 10 mmを超える固形物にはフラップバルブポンプを使用してください。 3インチモデルは50mmソリッドに対応します。
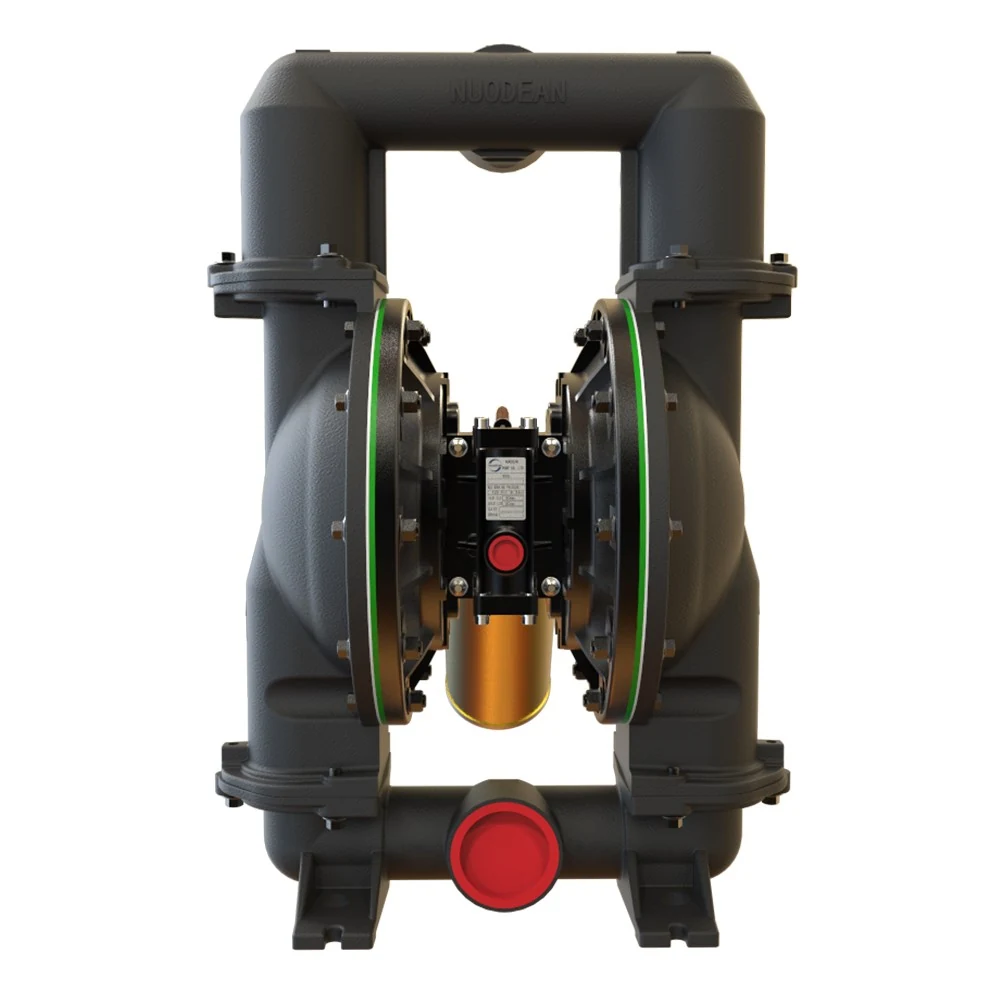
3 インチの鋳鉄ポンプが最適です。耐摩耗性のボディとシートを備えています。フラップバルブの設計により、大きな固形物を損傷することなく通過させることができます。
全圧で走行すると摩耗が増加します。空気圧を 3 bar (43 psi) に下げて、ダイヤフラムとシートの寿命を延ばします。ポンプは低速でも 897 LPM を供給します。
耐食性の高い316ステンレス鋼を使用。ボディとシートは同じ素材で作られています。フラップバルブ設計は最大 50 mm の固体を処理します。
いいえ、標準スプールはハイソリッド用に設計されています。必要に応じて、NPT または BSP ねじを使用してください。制限を避けるために、入口直径はポートサイズに一致します。
最大固形物サイズ、流体の種類、流量、想定される使用量をお知らせください。適切なポンプと材質をご提案させていただきます。