ソリューション
薄ストリップの厚さと公差の制御
厚さはプレスラインを最も速く停止させる仕様であるため、バイヤーが最も議論する仕様です。このページでは、無錫工場が公差をどのように保持しているか、および公差を正しく見積もるために記載する必要がある内容を説明します。
なぜこれが重要なのか
仕様の背後にある問題
0.5 mm では、2 ミクロンのドリフトは丸め誤差です。 0.05 mm では、これはセクションの 4% であり、ストリップの形成、跳ね返り、溶接の方法が変化します。そのため、薄いゲージは、注文上の番号が小さい通常の冷間圧延材として扱うことができません。
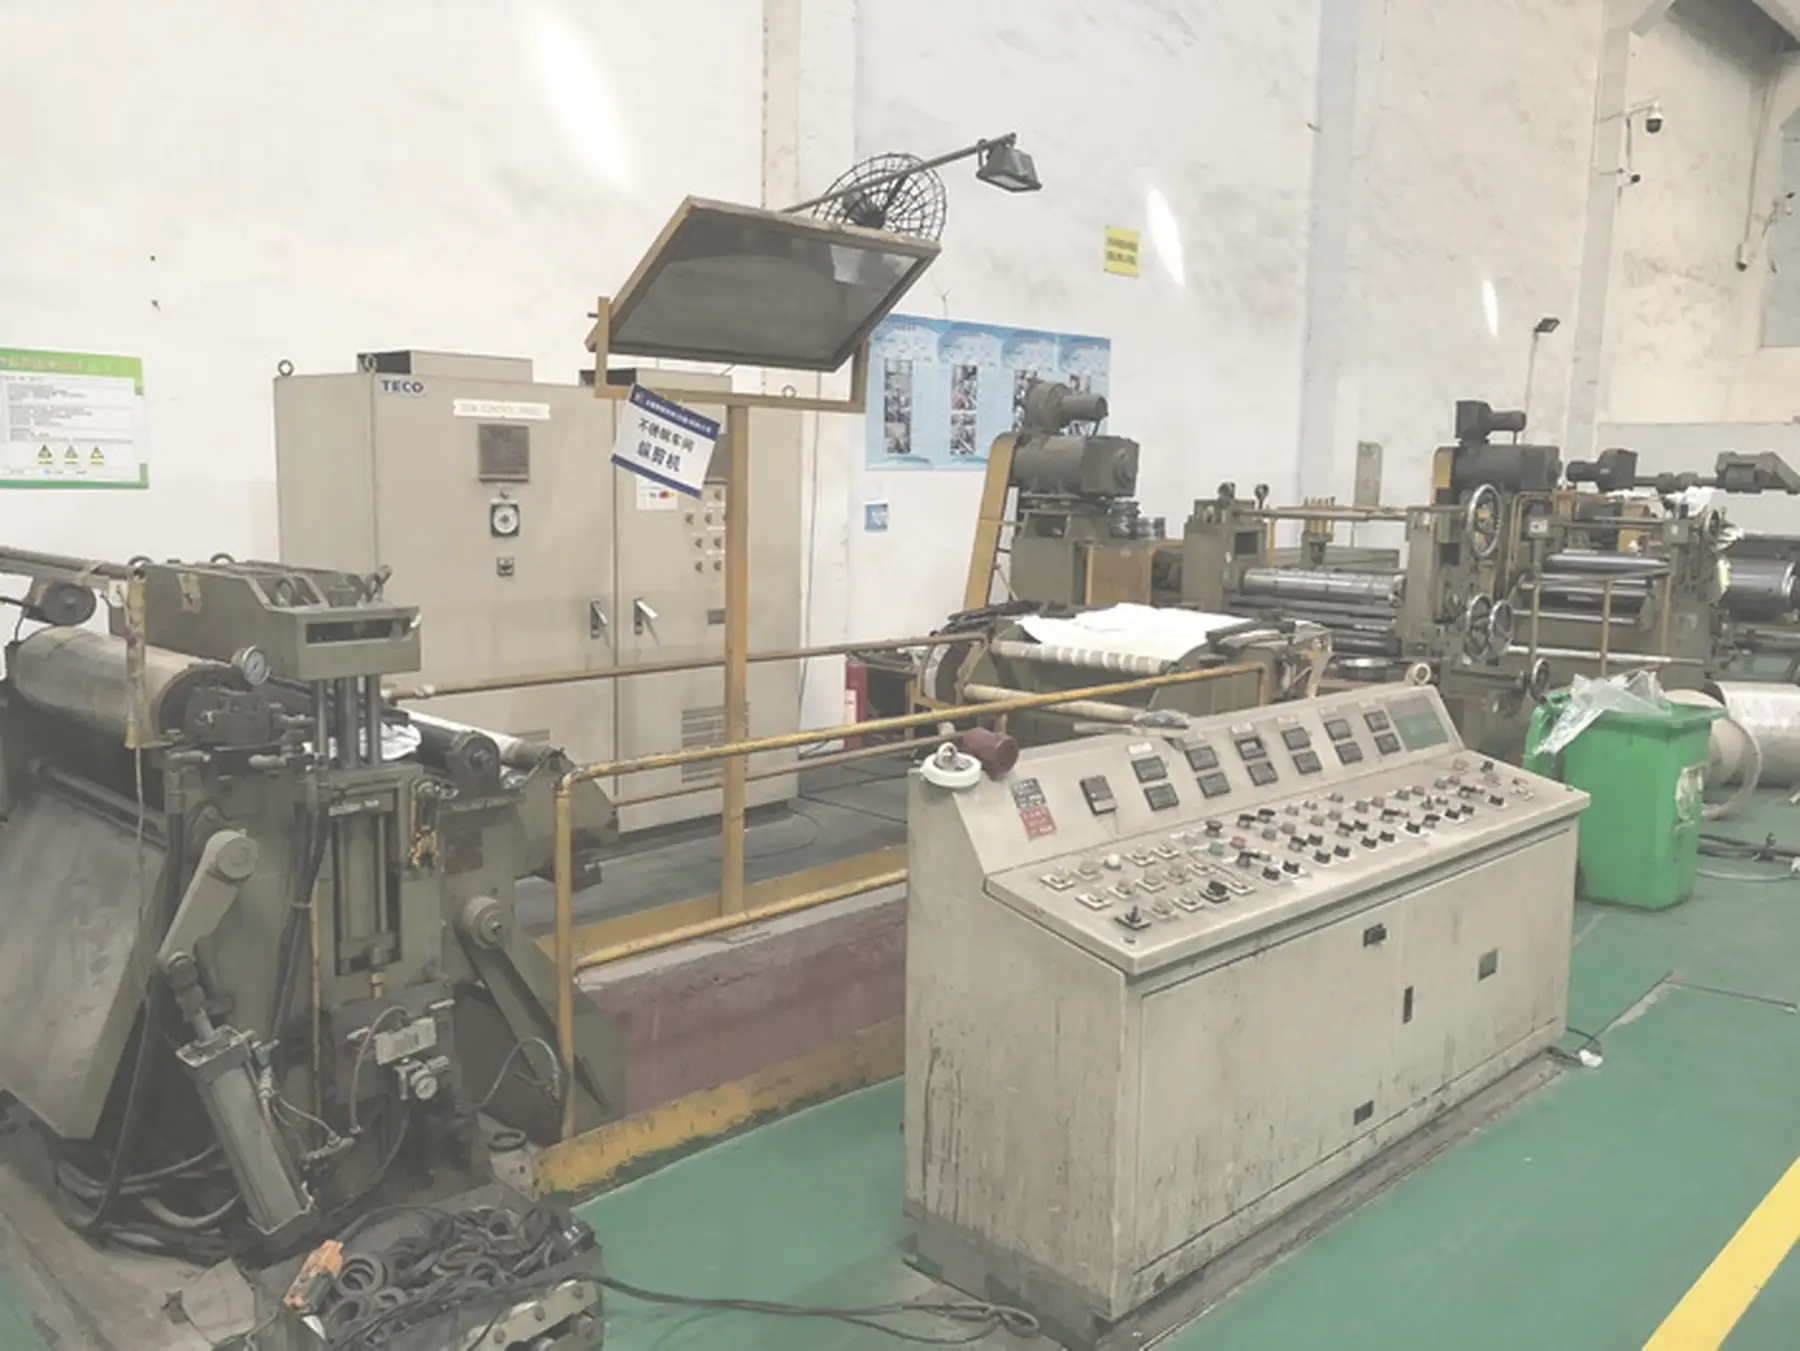
Yongxin は、イタリアの COSMEC から輸入した 4-Hi 650 mm リバースミルと、4-Hi および 6-Hi 650 mm ミルおよび調質圧延ミルを備えた米国から輸入した 20-Hi 650 mm センジミールミルでこのバンドを圧延します。 20-Hi 構成が存在するのは、クラスターによってサポートされた小さなワークロールによって、ミルが非常に薄いセクションでゲージを保持できるためです。
公差は生産前に合意されます。お客様が許容範囲を指定した場合は、それに従うようにします。公差が記載されていない場合は、Yongxin の標準公差に従います。その基準は見積書とともに書面で確認されるため、注文に仮定が残されることはありません。
プロセス範囲
設計から販売後までの対応方法
設計・お問い合わせ
公称厚さ、許容範囲、測定方法を取り決めます。公差が全帯域なのか公称値からのプラスマイナスなのか教えてください。
材料の選択
すでに平坦度から外れている原料では工場が修正できる範囲が制限されるため、グレードと入荷する原料の状態がチェックされます。
サンプリング
サンプルはターゲットゲージにロールされ、大量生産が開始される前に承認のために送信されます。
生産
圧延パスは、セクションに最適な圧延機で、過度の圧下を行わずに注文したゲージに到達するように設定されます。
レベリング
ストレッチベンディングレベラーとテンパーミルは残留形状を除去するため、測定された厚さがコイルセットによって歪まないようにします。
検査
厚さは注文された測定方法で検証され、リリース前に結果が記録されます。
梱包
コイルの重量と内径は、輸送中にストリップに跡がついたり変形したりしないように設定されています。
アフターセールス
納品されたコイルの測定値が合意された帯域を超えている場合は、測定値と測定位置を送信してください。プロセス記録を通じて追跡します。
よくある質問
厚さと公差の管理に関するよくある質問
ヨンシンはどのくらいの耐性を持っていますか
許容範囲を指定しないとどうなるか
測定位置が重要な理由
レベリングすると厚みは変わりますか
注文する前にこの仕様を入手してください
要件、図面、およびそれがフィードするプロセスを送信します。実現可能性を確認し、お約束ではなくサンプルで証明します。