デザインガイド
ステンレス鋼ストリップの調質指定
ANN、1/4H、1/2H、3/4H、FH、および EH は、Yongxin が極薄ステンレス鋼ストリップ用に供給する調質です。このガイドでは、それらの間で何が変わるのか、そしてどちらかを選択する方法について説明します。
永新精密材料(無錫)有限公司発行・中国江蘇省無錫
実際に気性はどのように変化するのか
調質とは、焼きなましと調質圧延後にストリップに残る冷間加工の量です。合金は変化しないため、腐食挙動は変わりません。変化するのは、硬度、降伏強度、曲げた後にストリップがどれだけ戻るか、亀裂が入る前にどれだけ引き伸ばせるかです。
デザイナーにとってグレードよりもテンパーの方が役立つのはこのためです。部品に亀裂が入った場合、通常は柔らかくすることで修復されます。パーツの形状が保持できない場合は、通常、さらに強くすることで修正されます。どちらの変更も腐食性能の再認定を強制するものではありません。
テンパーラダー
- アン 完全に焼きなまし済み。最も柔らかい状態、最も高い伸び、最も深い成形、最も優れたスプリングバック制御。パーツを強く絞ったり曲げたりする箇所に使用します。
- 1/4H クォーターハード。少量の冷間加工。依然として良好な形状を維持しますが、焼きなまされたストリップよりも形状を保持します。
- 1/2時間 半分難しい。適度に形成され、その後そのままにしておく必要がある部品の共通の中間点。
- 3/4時間 4分の3ハード。スプリング挙動に近づいていますが、成形能力は限られています。
- FH 完全にハード。強度が高く、スプリングバックが顕著です。平らなバネ部品や軽度に成形されたバネ部品に使用されます。
- えー 余計に難しい。成形性よりも剛性とエッジ保持が重要な部品向けに提供される最も硬い条件です。
パートに合わせてテンパーを選択する
- ストリップが存続するために必要な最も厳しい成形操作を特定する
- 成形後に部品が何をしなければならないか、荷重を保持するか、跳ね返すか、平らに保つか、切断するかを特定します。
- 材料が柔らかいほど製造時に寛容であるため、成形ステップに耐えられる最も柔らかい質を選択してください。
- 完成したパーツが柔らかすぎる場合は、フルハードにジャンプするのではなく、1 つ上のステップに移動します。
- ツールをコミットする前にサンプルで証明する
指定よりも数値で作業したい場合は、必要な降伏強さ、引張強さ、伸び、硬度を明記してください。調質を選択します。を使用します。 硬度換算表 あなたの要件がゲージでは測定できないスケールで書かれている場合。
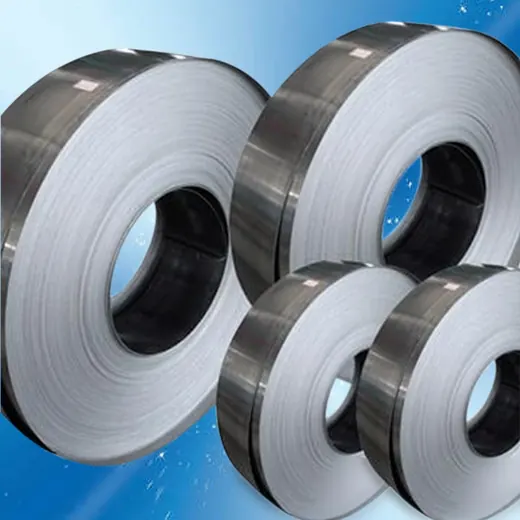 極薄ステンレス鋼箔/コイル厚さ0.05~1.0mm / 幅10~610mm冷間圧延された SUS304、SUS301、316L および SUS430 のストリップは、打ち抜きスプリング、接点、シールド、医療部品、バッテリー ハードウェア向けに軟質および硬質焼戻しで製造されます。
無錫工場でのテンパーの作り方
ストリップは横型連続焼鈍炉またはベル型焼鈍炉で焼鈍され、その後調質圧延され、ドイツのブルクハルト&シュミット社から輸入されたストレッチベンディングレベラーに通されます。硬度と引張特性は出荷前に植物実験室で検証されます。