솔루션
얇은 스트립의 두께 및 공차 제어
두께는 바이어들이 가장 많이 주장하는 사양이다. 프레스 라인을 가장 빨리 멈추게 하는 사양이기 때문이다. 이 페이지에서는 우시 공장에서 이를 보관하는 방법과 공차를 올바르게 인용하기 위해 명시해야 할 내용을 설명합니다.
이것이 중요한 이유
사양 뒤에 숨은 문제
0.5mm에서 2미크론 드리프트는 반올림 오류입니다. 0.05mm에서는 단면의 4%이며 스트립의 형성, 스프링백 및 용접 방식이 변경됩니다. 그렇기 때문에 얇은 게이지는 주문량이 적은 일반 냉간 압연 소재로 취급할 수 없습니다.
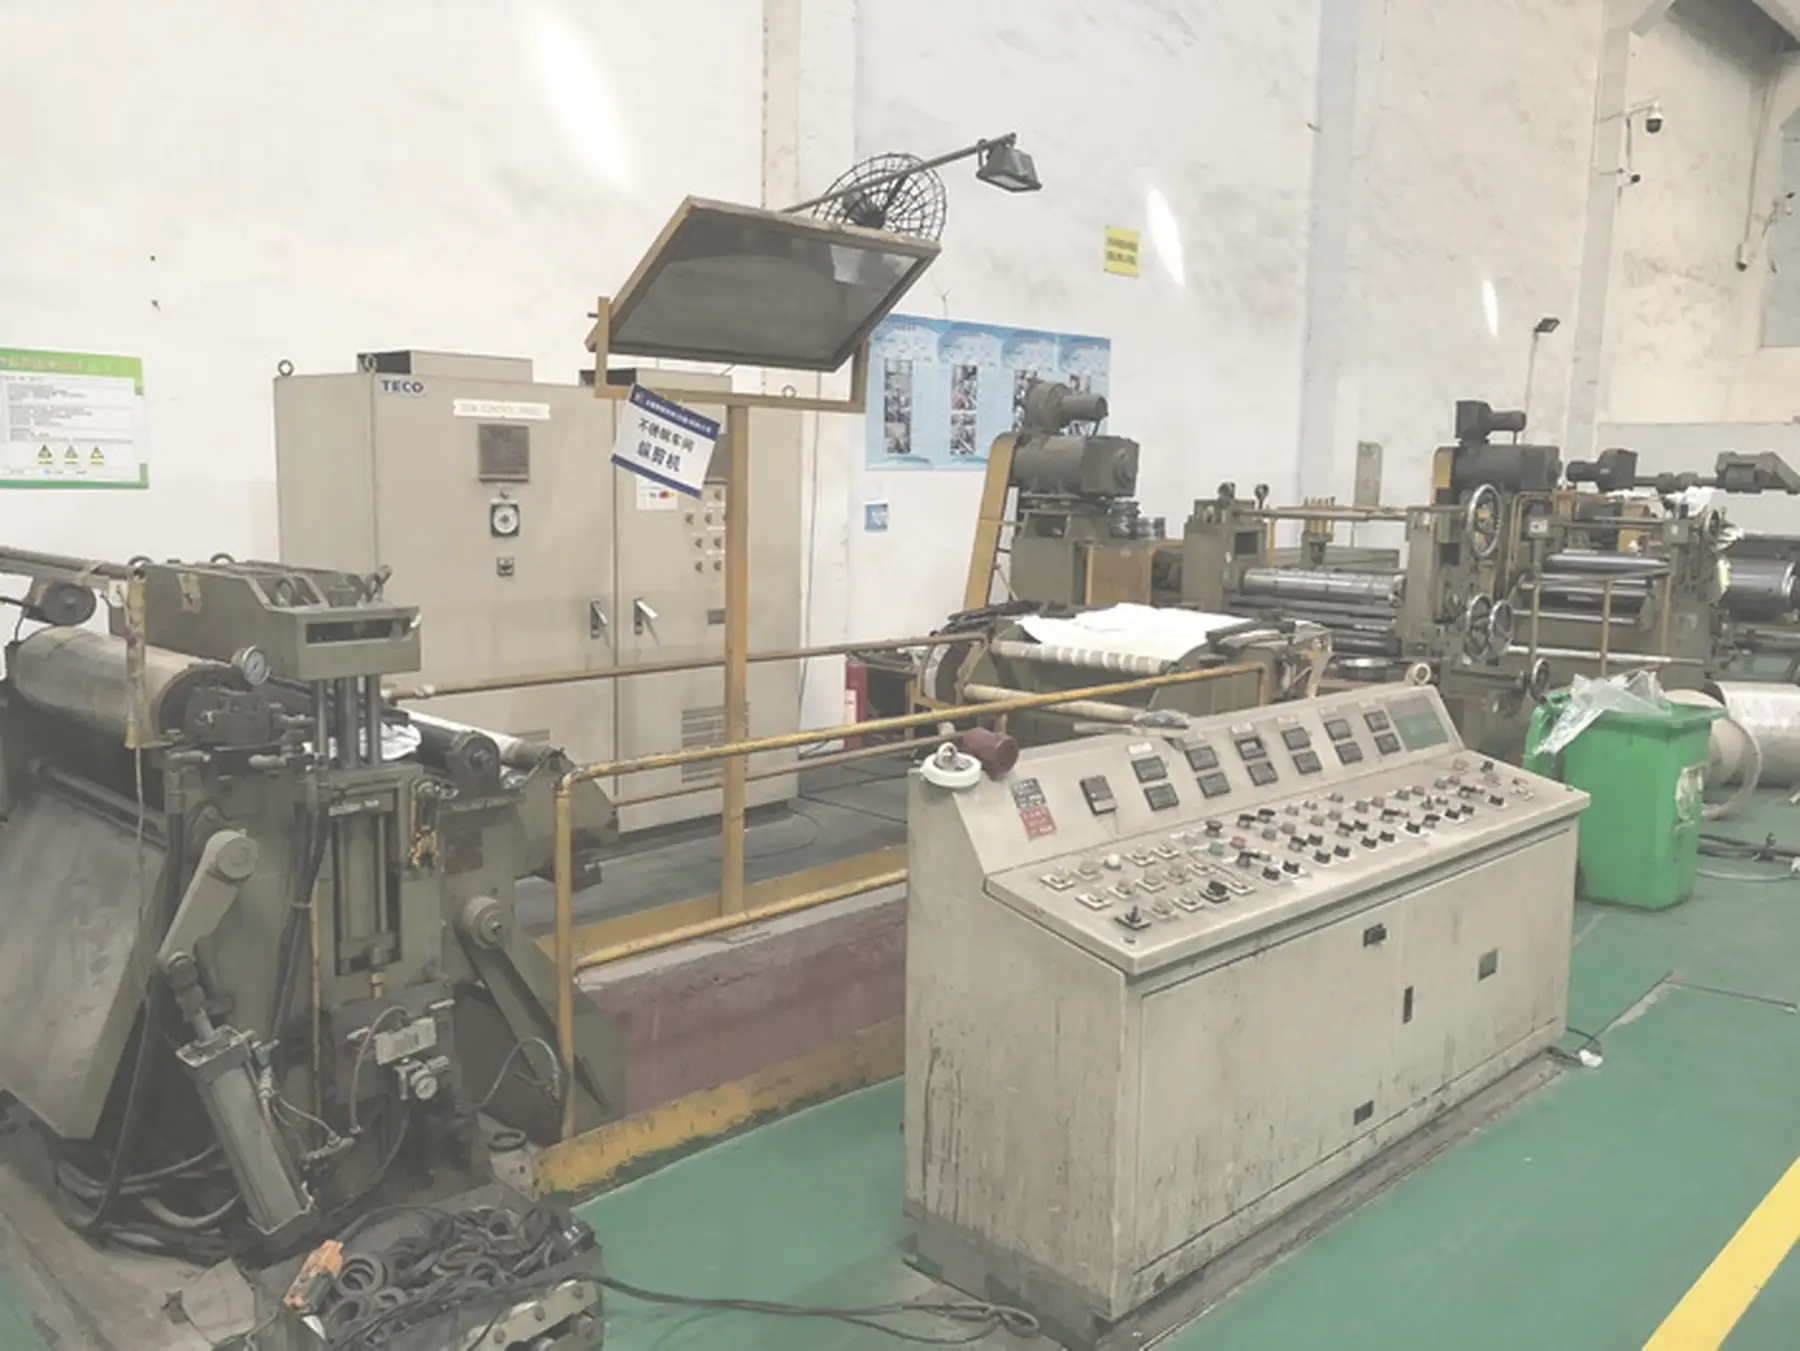
Yongxin은 이탈리아 COSMEC에서 수입한 4-Hi 650mm 반전 압연기와 미국에서 수입한 20-Hi 650mm Sendzimir 압연기에서 이 밴드를 압연하며, 이 압연기는 4-Hi 및 6-Hi 650mm 압연기와 조질 압연 압연기로 뒷받침됩니다. 20-Hi 구성은 특히 클러스터에 의해 지원되는 작은 작업 롤이 매우 얇은 단면에서 게이지를 유지할 수 있도록 하기 때문에 존재합니다.
공차는 생산 전에 합의됩니다. 고객이 허용 오차를 언급하면 우리는 이를 적용합니다. 공차가 명시되지 않은 경우 Yongxin 표준 공차를 따르며 해당 표준은 견적과 함께 서면으로 확인되므로 주문에 가정이 남지 않습니다.
프로세스 적용 범위
설계부터 판매 후까지 처리 방법
디자인 및 문의
공칭 두께, 공차 범위 및 측정 방법이 합의됩니다. 공차가 총 대역인지 공칭의 플러스 및 마이너스인지 알려주십시오.
재료 선택
이미 평탄도를 벗어난 공급원료는 밀에서 수정할 수 있는 범위를 제한하므로 등급 및 유입되는 공급원료 상태를 확인합니다.
견본 추출
대량 생산이 시작되기 전에 샘플이 목표 게이지로 롤링되어 승인을 위해 전송됩니다.
생산
압연 패스는 단면에 가장 적합한 밀에서 과도한 감소 없이 주문한 게이지에 도달하도록 설정됩니다.
수준 측량
스트레치 벤딩 레벨러와 템퍼 밀은 잔여 형상을 제거하므로 코일 세트로 인해 측정 두께가 왜곡되지 않습니다.
점검
주문한 측정방법으로 두께를 검증하고 그 결과를 기록하여 출고합니다.
포장
코일 무게와 내경은 운송 중에 스트립에 자국이 생기거나 변형되지 않도록 설정됩니다.
판매 후
배송된 코일이 합의된 대역을 벗어나 측정하는 경우 판독값과 측정 위치를 보내주시면 프로세스 기록을 통해 이를 추적해 드립니다.
자주 묻는 질문
두께 및 공차 제어 FAQ
Yongxin은 어떤 관용을 가질 수 있습니까?
허용 오차를 명시하지 않으면 어떻게 되나요?
측정 위치가 중요한 이유
레벨링으로 인해 두께가 변경됩니까?
주문하기 바로 전에 이 사양을 확인하세요
요구사항, 도면 및 그것이 제공하는 프로세스를 보내십시오. 약속이 아닌 샘플을 통해 타당성을 확인하고 증명하겠습니다.