Руководство по проектированию
Обозначения температуры для полосы из нержавеющей стали
ANN, 1/4H, 1/2H, 3/4H, FH и EH — это закалки, которые компания Yongxin поставляет для ультратонких полос из нержавеющей стали. В этом руководстве объясняется, какие различия между ними и как выбрать один.
Опубликовано компанией Yongxin Precision Material (Wuxi) Co., Ltd. · Уси Цзянсу, Китай
Что на самом деле меняет характер
Закал – это количество холодной обработки, оставшейся в полосе после отжига и дрессирующей прокатки. Он не меняет сплав, поэтому коррозионное поведение остается прежним. Что он меняет, так это твердость, предел текучести, насколько полоса пружинит после изгиба и насколько далеко ее можно вытянуть, прежде чем она треснет.
Вот почему темперамент — более полезный рычаг для дизайнера, чем качество. Если деталь трескается, ее можно исправить, если сделать ее мягче. Если деталь не держит форму, ее обычно исправляют, если приложить больше усилий. Ни одно из изменений не требует переаттестации коррозионных характеристик.
Лестница закалки
- ИНС полностью отожженный. Самое мягкое состояние, самое высокое удлинение, самая глубокая формовка, максимальный контроль пружинения. Используется там, где деталь сильно перетянута или согнута.
- 1/4 часа четверть тяжело. Небольшой объем холодной работы. По-прежнему хорошо формуется, но держит форму лучше, чем отожженная полоса.
- 1/2 часа наполовину тяжело. Общая золотая середина для частей, которые формируются умеренно и затем должны оставаться на месте.
- 3/4 часа три четверти тяжело. Поведение приближается к весеннему, с оставшейся ограниченной способностью к формованию.
- ФХ полный хард. Высокая прочность и выраженная упругая отдача. Используется для плоских или легко формованных пружинных деталей.
- ЭХ очень сложно. Поставляется в самом твердом состоянии для деталей, где жесткость и удержание кромки имеют большее значение, чем формуемость.
Выбор темперамента со своей стороны
- Определите наиболее тяжелую операцию формования, которую должна выдержать полоса.
- Определите, что должна делать деталь после формовки: выдерживать нагрузку, пружинить, оставаться плоской или резать.
- Выбирайте самый мягкий материал, который выдержит этап формовки, потому что более мягкий материал более щаден в производстве.
- Если готовая деталь окажется слишком мягкой, поднимитесь на один шаг, а не прыгайте на полную жесткость.
- Докажите это на примере, прежде чем использовать инструмент.
Если вы предпочитаете работать с цифрами, а не с обозначениями, укажите необходимый вам предел текучести, предел прочности, удлинение и твердость, и мы подберем закалку. Используйте Таблица преобразования твердости если ваше требование записано в масштабе, который ваш датчик не может измерить.
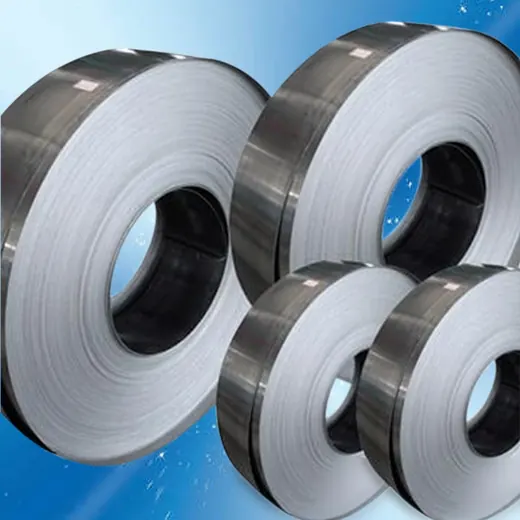 Ультратонкая фольга/катушка из нержавеющей сталиТолщина 0,05–1,0 мм/ширина 10–610 ммХолоднокатаная полоса SUS304, SUS301, 316L и SUS430 мягкой и твердой закалки для штампованных пружин, контактов, экранов, медицинских деталей и аккумуляторного оборудования.
Как производится закалка на заводе в Уси
Полосу отжигают в горизонтальной печи непрерывного отжига или в колпаковых печах отжига, затем дрессируют и пропускают через правильную машину для гибки и растяжения, импортированную от Burghardt and Schmidt в Германии. Твердость и свойства растяжения проверяются в заводской лаборатории перед выпуском.