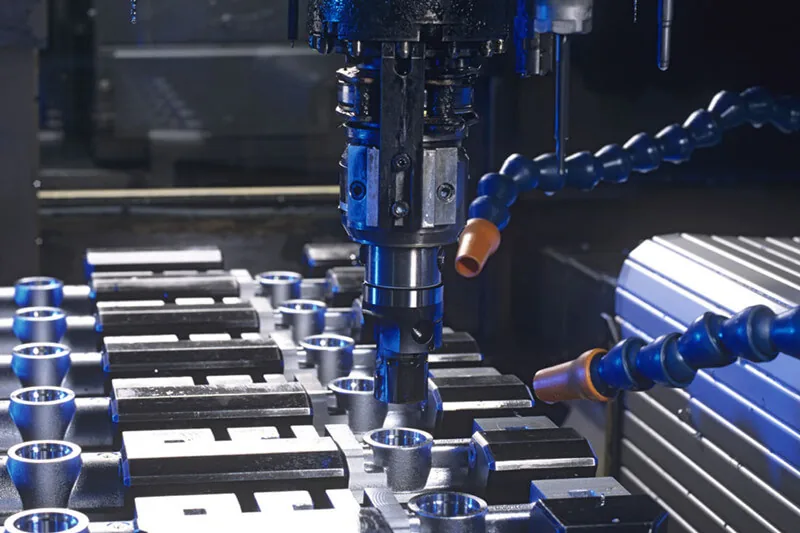
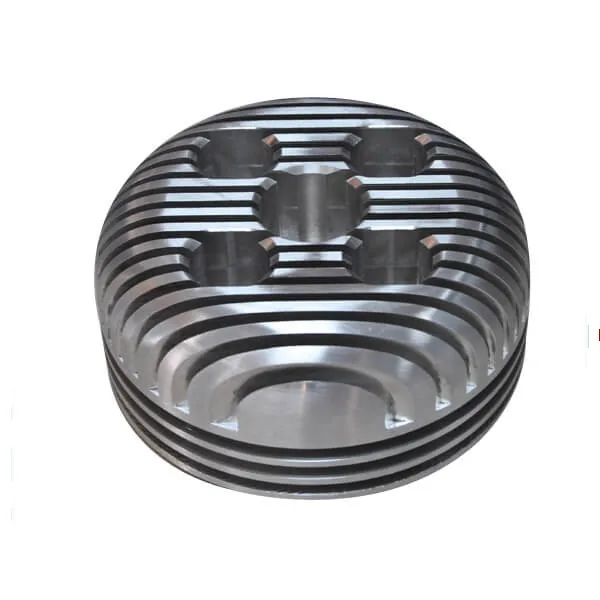
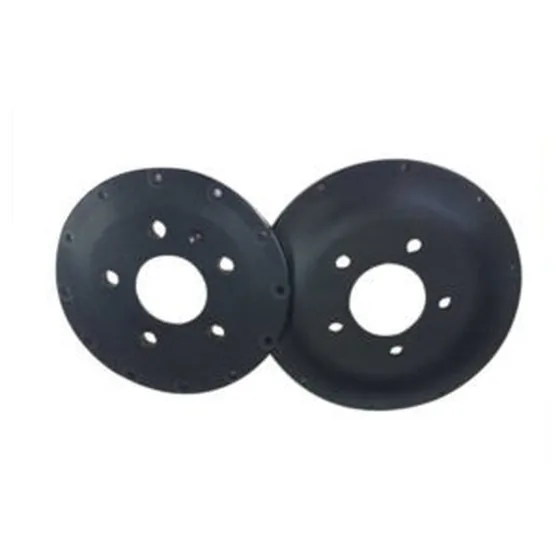
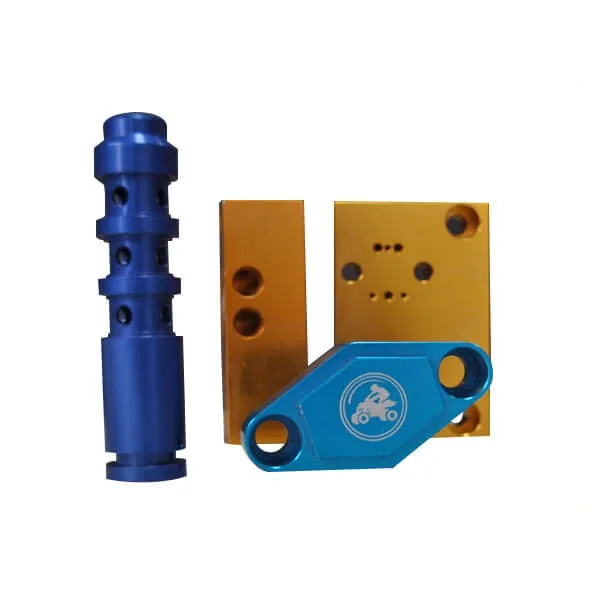
У нас есть не только прецизионные станки для производства ваших оптических компонентов, но также современное испытательное оборудование и квалифицированные инспекторы, которые смогут убедиться, что ваш оптический компонент соответствует вашим спецификациям.
Оптическая работа вознаграждает за дисциплину измерений больше, чем за браваду механической обработки. Крепление, положение отверстий которого смещается на доли миллиметра, выводит всю сборку из строя, поэтому каждая работа по оптике здесь проходит через сначала измерение изделия на координатно-измерительной машине, прежде чем будет выпущена серия.
Как мы поддерживаем этот сектор
| Требование | Как мы это встречаем | Проверка |
|---|---|---|
| Точность положения отверстия | Обработка по 4-й оси с минимальной доработкой | Координатно-измерительная машина в первой статье |
| Плоскостность монтажных поверхностей | Последовательность обработки запланирована для контроля искажений | Вертикальная измерительная система |
| Шероховатость поверхности | Обработка до Ra менее 0,2, полировка при необходимости. | Проверка поверхности на заключительном этапе |
| Концентричность на точеных креплениях | Токарная обработка на +/-0,005 мм на двухшпиндельных токарных станках | Кольцевые калибры и КИМ |
| Однородная отделка | Анодирование, пескоструйная обработка или полировка по эталонному образцу. | Визуальное сравнение с утвержденным образцом |
Возможности этих частей
Допуск обработки
от 0,005 до 0,01 мм с шероховатостью поверхности менее Ra 0,2, проверенной на координатно-измерительной машине.
Фрезерование и токарная обработка
Фрезерование стержней диаметром от 2 до 1000 мм и токарная обработка прутков диаметром от 1 до 300 мм, оба на скорости +/- 0,005 мм.
Материалы
Алюминий, сталь, нержавеющая сталь, титан, латунь, медь и инженерные пластмассы.
Инспекция
Первая деталь, текущий и окончательный контроль с сертификацией на каждом этапе по запросу.
Оптическая промышленность: часто задаваемые вопросы
Вы проверяете оптическое оборудование по-другому?
Оборудование то же самое, но дисциплина более строгая: первая статья о КИМ перед выпуском, и в процессе сверки с размерами, контролирующими соосность.
Какие материалы вы используете для оптических креплений?
Чаще всего используется алюминий из-за веса и стабильности, а также нержавеющая сталь, где устойчивость к коррозии или жесткость имеют большее значение.
Можете ли вы подобрать черное анодированное покрытие?
Да, цвет сравнивается с вашим эталонным образцом перед анодированием производственной партии.
Другие отрасли
Отправьте свой рисунок для этого приложения
Сообщите нам сборку, допуск, который имеет значение, и годовой объем.