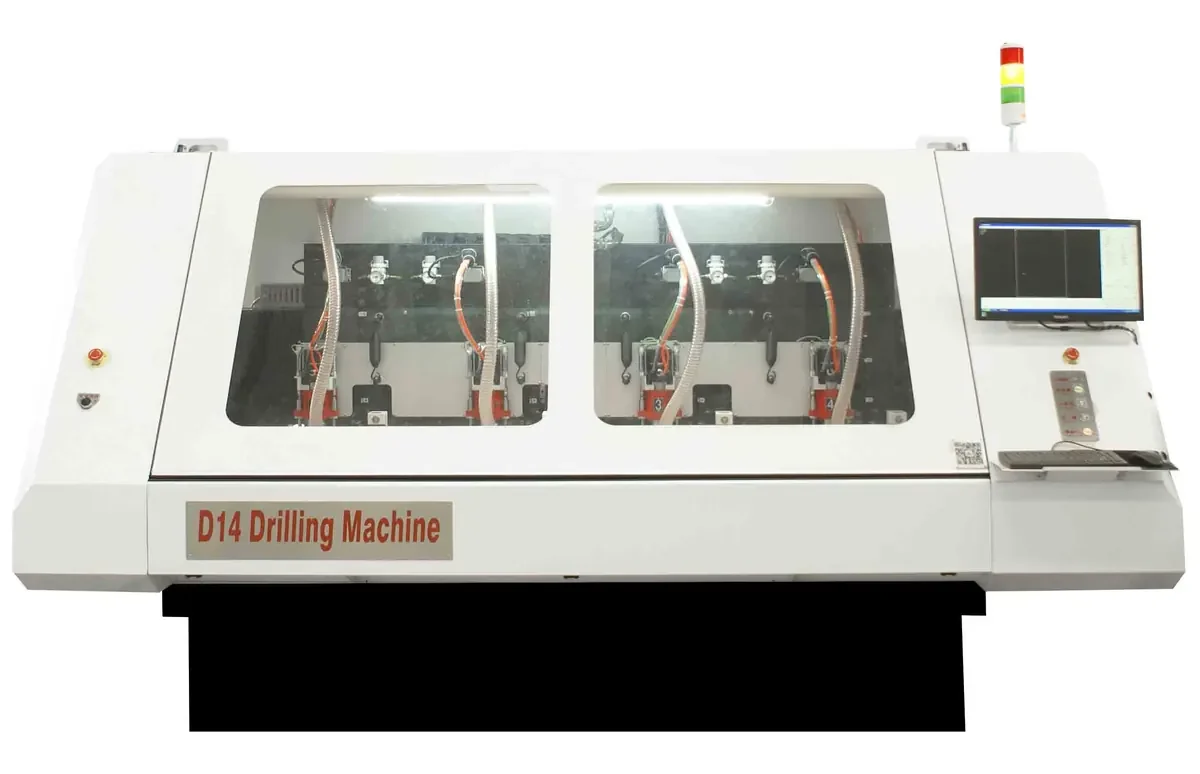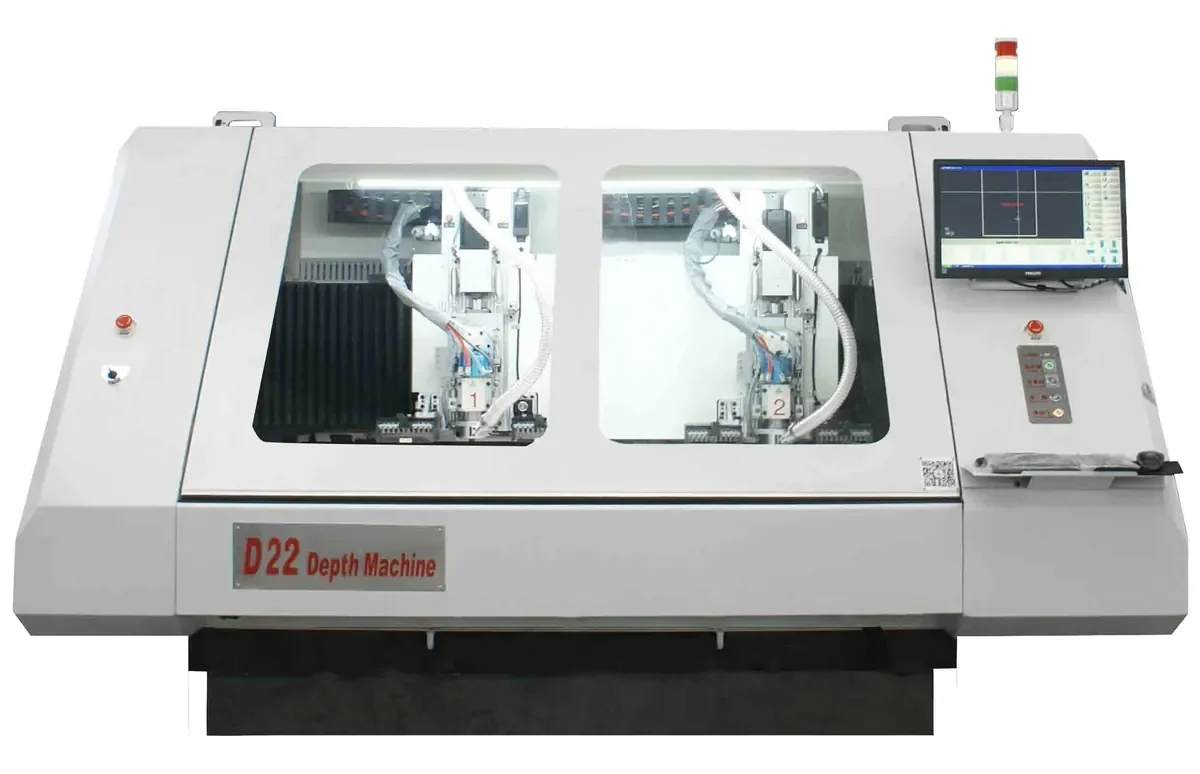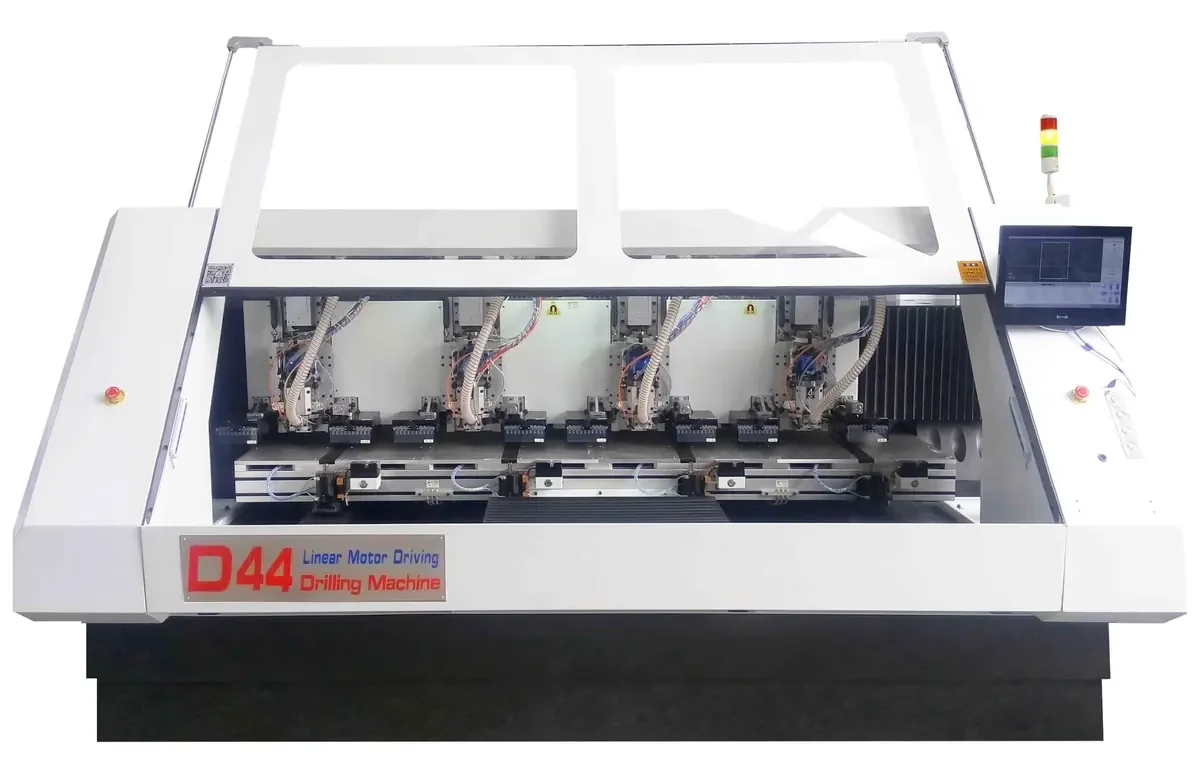
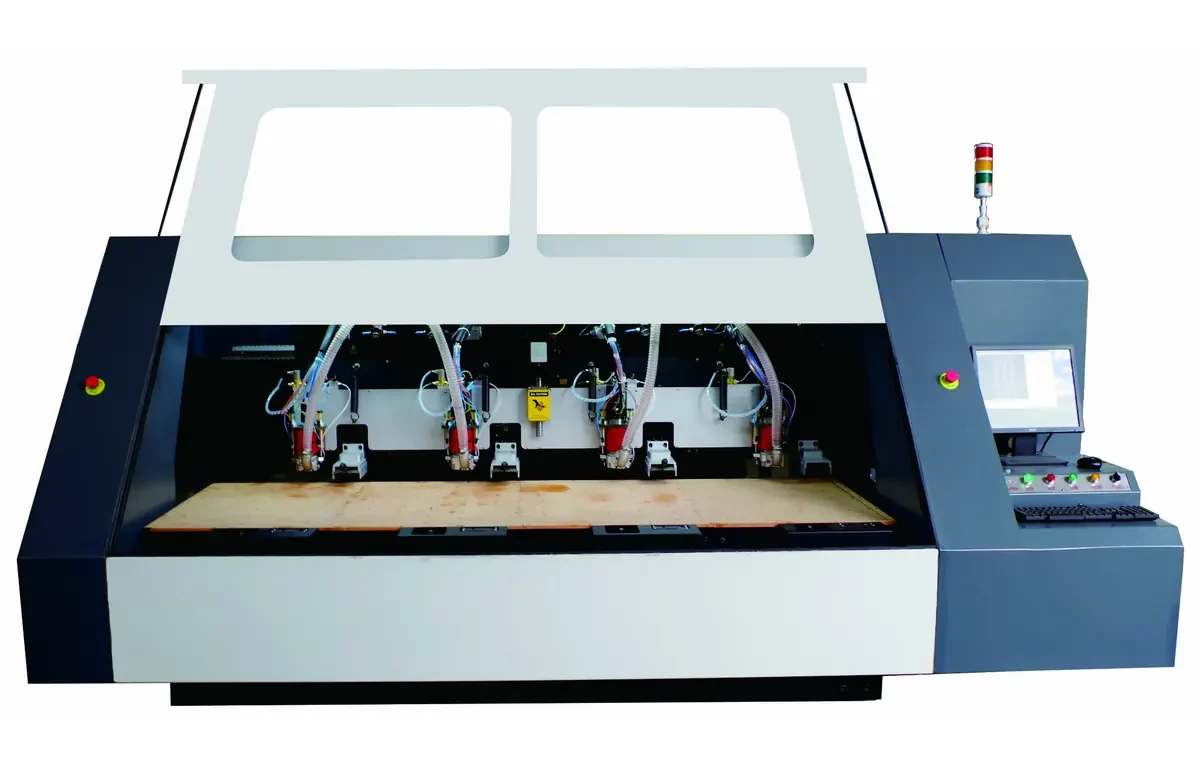
Высокоскоростной сверлильный станок для печатных плат D3X
Привод осей XYZ на линейных двигателях с высокоточными линейными шкалами и направляющими. Самая быстрая конфигурация в линейке сверлильных станков DLCNC.
Привод осей XYZ на линейных двигателях с высокоточными линейными шкалами и направляющими. Самая быстрая конфигурация в линейке сверлильных станков DLCNC.
Пришлите чертёж или файл сверловки по WhatsApp либо электронной почте. Формы на сайте нет.
Общее описание
D3X предназначен для сверления печатных плат и отличается экономичностью, точностью и быстротой. Гранитная станина обеспечивает высокую жёсткость и хорошее гашение вибраций, поэтому основание не склонно к деформации.
Линейные двигатели по всем трём осям исключают шарико-винтовую передачу из привода. Скорость подачи вырастает до 80 м/мин по XY и 50 м/мин по Z, а положение считывается напрямую высокоточной линейной шкалой, а не вычисляется по вращению винта.
Комплектация
- Линейные двигатели по осям XYZ
- Высокоточная линейная шкала и направляющие
- Станина из гранита
Технические особенности
- Независимая конструкция XYZ с линейными двигателями для повышения скорости сверления
- Функция быстрого сверления сокращает время ожидания
- Функция QIC повышает точность и скорость сверления
- Продуманная конструкция захвата обеспечивает эффективную и точную смену инструмента
- Магазин на 220 инструментов для работы шпинделя
- Автоматическая проверка длины и диаметра инструмента
- Контактное обнаружение поломки инструмента значительно сокращает время реакции
- Система водяного охлаждения с контролем температуры и расхода воды в реальном времени для защиты шпинделей
Основные преимущества
Самая высокая скорость подачи в линейке
80 м/мин по XY и 50 м/мин по Z — самая быстрая ось Z среди четырёх сверлильных серий.
Прямая обратная связь по положению
Высокоточная линейная шкала считывает положение оси напрямую. Линейная шкала требует чистой среды, поэтому на этом исполнении важен контроль загрязнений.
Без перекалибровки шарико-винтовой передачи
Привод на линейных двигателях исключает ежегодную перекалибровку шарико-винтовой передачи, необходимую столу с винтовым приводом.
Та же автоматизация инструмента, что у D2X и D4X
Магазин на 220 инструментов, автоматическая проверка длины и диаметра инструмента и контактное обнаружение поломки инструмента.
Технические характеристики
Скопировано из документации DLCNC на станок без изменений.
| Рабочая зона по каждой оси | 680 мм×680 мм |
|---|---|
| Частота вращения шпинделя | 160-200 тыс. об/мин |
| Диаметр сверления | φ0,15-φ6,35 мм |
| Максимальная скорость перемещения по осям XY | 80/мин |
| Максимальная скорость перемещения по оси Z | 50/мин |
| Точность позиционирования | ±0,01 мм |
| Повторяемость | ±0,005 мм |
| Точность сверления | ±1 мил |
| Требования к электропитанию | 3ф ~380 В + PE, 50/60 Гц, 4 кВА |
| Требования к сжатому воздуху | 35 л/мин на ось, давление воздуха 2 кг/см² |
| Температура охлаждающей воды | 18℃-25℃ |
| Температура эксплуатации | 20℃-25℃ |
| Влажность | 50%-75% |
Для кого предназначен
- Производители печатных плат, серийно сверлящие многослойные жёсткие платы
- Цеха срочных заказов и опытного производства, многократно меняющие наборы инструмента за смену
- Собственные участки печатных плат внутри электронных производств
- Дилеры оборудования и сервисные партнёры на рынке оборудования для печатных плат
- Точность расположения отверстий уходит за границы окна Cpk, о котором нужно отчитываться перед заказчиком
- Длительное ожидание между циклами сверления из-за медленной смены и проверки инструмента
- Поломанные свёрла обнаруживаются только после того, как в брак ушёл весь пакет панелей
- Повреждение шпинделя из-за отсутствия контроля охлаждающей воды в реальном времени
Сравнение с другими моделями
Та же категория, другая комплектация. Если значение не опубликовано в документации, в ячейке стоит прочерк.
Руководство по эксплуатации и обслуживанию
Перед сменой
Проверьте внешнее состояние, шпиндель и магазин инструмента, инструмент, компьютер, электрошкаф, смазочное масло, охлаждающую жидкость, воздушную магистраль, ящик и стеллаж для инструмента. Прогоните шпиндель на малых оборотах не менее десяти минут.
Еженедельно
Сначала обесточьте станок. Очистите его снаружи и изнутри, смажьте рабочий стол, очистите и смажьте цангу, приведите в порядок кабели компьютера. Около часа в ночную смену.
Ежемесячно
Дополнительно снимите кожухи направляющих, очистите и смажьте их, проверьте концевые выключатели и фильтр вентилятора электрошкафа. Около полутора часов в присутствии ремонтного персонала.
При уходе точности
Отрабатывайте четыре фактора по порядку: состояние оборудования, затем технологические параметры, затем состояние инструмента, затем приёмы работы оператора.
Контроль качества и сертификация
- Сертификат качества ISO 9001 получен в 2012 году
- Статус национального высокотехнологичного предприятия, присвоенный властями провинции Сычуань
- Патент на функцию автоматической установки штифтов для фрезерных станков печатных плат получен в ноябре 2019 года
- Совместный научно-исследовательский центр интеллектуального оборудования с Университетом Сихуа
Сопутствующая продукция
Сверлильный станок для печатных плат D4X
Привод на линейных двигателях с высокоточными линейными шкалами и направляющими на гранитной станине. D4X — конфигурация для крупносерийного сверления...
Сверлильный станок для печатных плат D2X
Независимая конструкция оси Z на приводе XYZ с шарико-винтовыми парами. Независимая ось Z удерживает вертикальную точность станка и улучшает...
Сверлильный станок для печатных плат D1X
Одна ось Z, несущая один или несколько шпинделей, максимум четыре шпинделя, на приводе XYZ с шарико-винтовыми парами. Начальная модель в линейке сверлильных станков DLCNC...
Сопутствующие применения, решения и руководства
Сверление многослойных жёстких печатных плат
Сверление занимает больше всего времени во всём техпроцессе изготовления печатных плат, и около 90 процентов его выполняется механическими...
Разделение панелей и обработка контура печатных плат
Фрезерование — это этап, на котором панель превращается в изделие. Станки DLCNC применяются для прецизионного сверления и фрезерования...
Решение для участка сверления
Выбор сверлильного станка — это решение о типе привода, управлении инструментом и условиях эксплуатации. Вот как...
Запасные части и техническое обслуживание
Оборудование — первый из четырёх факторов, влияющих на точность расположения отверстий. Регулярная проверка и обслуживание...
Сравнение привода на шарико-винтовых парах и на линейных двигателях
Привод — главное различие между четырьмя сверлильными сериями DLCNC. Именно он определяет...
Точность расположения отверстий при сверлении печатных плат и Cpk
Хорошая точность расположения отверстий облегчает последующие операции и в определённой мере компенсирует слабые места...
Сверлильный станок для печатных плат D3X: вопросы и ответы
Почему стоит выбрать линейные двигатели вместо шарико-винтовых передач
Привод на линейных двигателях даёт более высокую скорость подачи. В линейке DLCNC это 80 м/мин по XY против 50 м/мин у D2X с шарико-винтовым приводом.
Требует ли линейная шкала особого ухода
Линейная шкала обладает более высокой точностью, но чувствительна к пыли, поэтому загрязнения нужно исключить. Это отражено в графике обслуживания станка.
Выше ли точность сверления, чем у D2X
Точность сверления составляет ±1 мил у D2X, D3X и D4X. У D3X меняется скорость, с которой эта точность обеспечивается.
В чём разница между D3X и D4X
В D3X используется линейный двигатель по оси Z, и она достигает 50 м/мин. У D4X ось Z работает со скоростью 30 м/мин.
Готовы обсудить сверлильный станок D3X
Пришлите формат платы, геометрию отверстий или пазов и требуемую производительность. Вы получите ответ инженера, а не шаблон отдела продаж.
Файлы CAD и чертежи принимаются по запросу через WhatsApp или электронную почту. Никаких форм заполнять не нужно.