Сверление многослойных жёстких печатных плат
Сверление занимает больше всего времени во всём техпроцессе изготовления печатных плат, и около 90 процентов его выполняется механическими станками с ЧПУ. От того, какой станок стоит на этом участке, зависят и качество готового изделия, и себестоимость панели.
Сверление занимает больше всего времени во всём техпроцессе изготовления печатных плат, и около 90 процентов его выполняется механическими станками с ЧПУ. От того, какой станок стоит на этом участке, зависят и качество готового изделия, и себестоимость панели.
Проблемные места отрасли
- Рост плотности, уменьшение диаметра отверстий и увеличение числа слоёв выводят диаметр за пределы возможностей устаревшего станка
- Точность расположения отверстий уходит за границы окна Cpk, которое проверяет заказчик
- Время сверления определяет цикл всего процесса, и весь завод ждёт один участок
- Смена и проверка инструмента останавливают станок между группами диаметров
- Диапазон частоты вращения шпинделя, покрывающий малые диаметры без потери качества отверстия
- Ёмкость магазина, достаточная для отработки программы со смешанными диаметрами без вмешательства оператора
- Обнаружение поломки инструмента, срабатывающее до того, как в брак уйдёт весь пакет
- Станина, не смещающаяся при изменении температуры и вибрации
Типовые сценарии применения
Сквозные отверстия малого диаметра
D2X, D3X и D4X сверлят от φ0,15 мм до φ6,35 мм при 160-200 тыс. об/мин с точностью сверления ±1 мил.
Программы со смешанными диаметрами отверстий
Магазин на 220 инструментов с автоматической проверкой длины и диаметра позволяет отрабатывать одну программу с множеством диаметров.
Высокая пропускная способность по панелям
D3X и D4X достигают 80 м/мин по осям XY, что является практическим способом сократить цикл сверления.
Сверление пакетом
Высота пакета — один из технологических параметров, влияющих на точность расположения отверстий; она задаётся исходя из материала и диаметра отверстия.
Подходящие станки
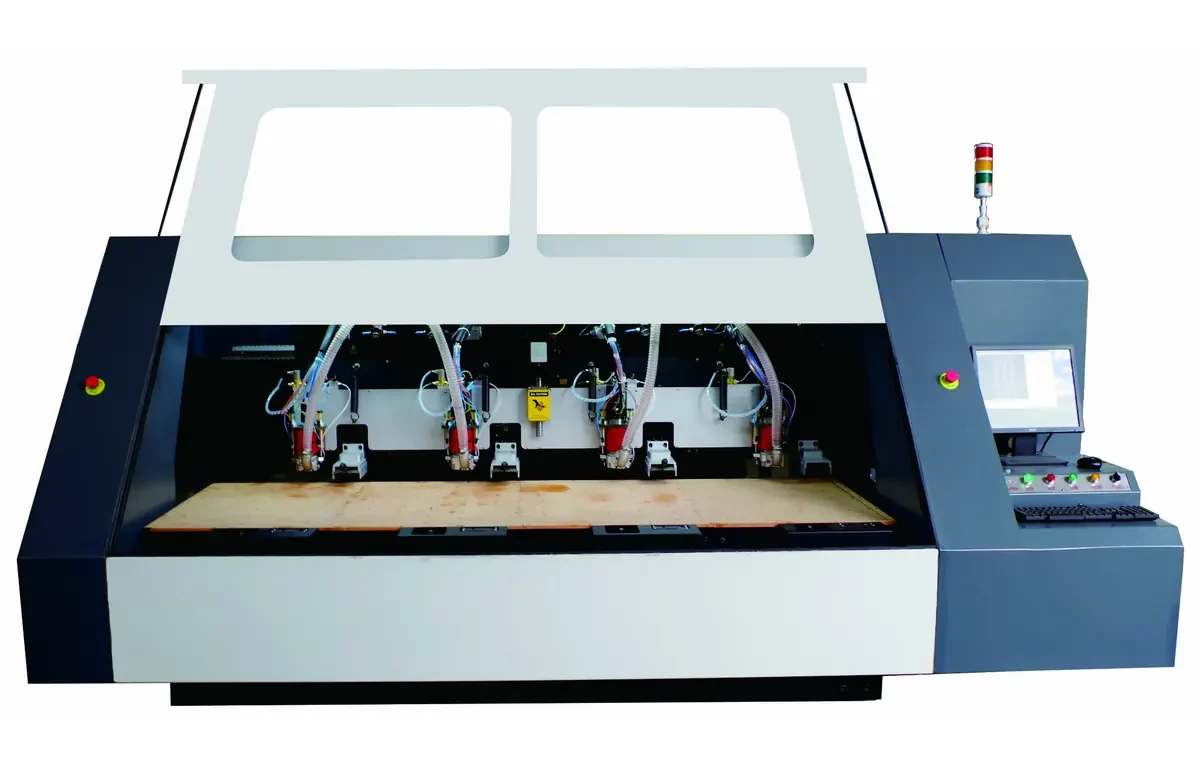
Сверлильный станок для печатных плат D2X
Независимая конструкция оси Z на приводе XYZ с шарико-винтовыми парами. Независимая ось Z удерживает вертикальную точность станка и улучшает...
Сверлильный станок для печатных плат D3X
Привод осей XYZ на линейных двигателях с высокоточными линейными шкалами и направляющими. Самая быстрая конфигурация в линейке сверлильных станков DLCNC.
Сверлильный станок для печатных плат D4X
Привод на линейных двигателях с высокоточными линейными шкалами и направляющими на гранитной станине. D4X — конфигурация для крупносерийного сверления...
Сверлильный станок для печатных плат D1X
Одна ось Z, несущая один или несколько шпинделей, максимум четыре шпинделя, на приводе XYZ с шарико-винтовыми парами. Начальная модель в линейке сверлильных станков DLCNC...
Порядок реализации решения
Уточнение карты отверстий
Пришлите файл сверловки, минимальный диаметр, формат панели и планируемый пакет.
Подбор серии
Привод на шарико-винтовых парах у D1X и D2X или на линейных двигателях у D3X и D4X — в зависимости от нужной скорости подачи.
Определение оснастки
Исполнение свёрл, прижимная лапка и разрежение вакуума согласовываются вместе со станком.
Монтаж и передача
Монтаж, обучение и график ежедневного, еженедельного и ежемесячного обслуживания передаются вместе со станком.
- Сертификат качества ISO 9001 получен в 2012 году
- Статус национального высокотехнологичного предприятия, присвоенный властями провинции Сычуань
- Патент на функцию автоматической установки штифтов для фрезерных станков печатных плат получен в ноябре 2019 года
- Совместный научно-исследовательский центр интеллектуального оборудования с Университетом Сихуа
- Три сервисных центра, обслуживающих Южный, Восточный и Северный Китай
- Член HKPCA, участник международной выставки печатных плат в Шэньчжэне
Сопутствующие решения и руководства
Решение для участка сверления
Выбор сверлильного станка — это решение о типе привода, управлении инструментом и условиях эксплуатации. Вот как...
Запасные части и техническое обслуживание
Оборудование — первый из четырёх факторов, влияющих на точность расположения отверстий. Регулярная проверка и обслуживание...
Точность расположения отверстий при сверлении печатных плат и Cpk
Хорошая точность расположения отверстий облегчает последующие операции и в определённой мере компенсирует слабые места...
Сравнение привода на шарико-винтовых парах и на линейных двигателях
Привод — главное различие между четырьмя сверлильными сериями DLCNC. Именно он определяет...
Сравнение шпинделей на воздушных и шариковых подшипниках
Выбор шпинделя на станке для печатных плат — не вопрос предпочтений. Он вытекает из требований операции: скорости для...
Сверление многослойных жёстких печатных плат: вопросы и ответы
Какой точности сверления можно ожидать
Точность сверления составляет ±1 мил в сериях D2X, D3X и D4X при точности позиционирования ±0,01 мм и повторяемости ±0,005 мм.
Как на деле обеспечивается точность расположения отверстий
Четыре группы факторов — состояние оборудования, технологические параметры, состояние инструмента и квалификация оператора. Регулярная проверка и обслуживание стоят в этом списке на первом месте.
Что такое Cpk и какое значение нужно удерживать
Cpk — комплексный индекс воспроизводимости процесса, применяемый для оценки производственных возможностей. Значение 1,33 и выше означает, что производство стабильно и соответствует требованию.
Какую серию выбрать цеху с большим числом слоёв
Серия выбирается по скорости подачи и размеру отверстия. Для самых малых диаметров и самых коротких циклов правильная отправная точка — D3X и D4X с приводом на линейных двигателях.
Присылайте описание процесса, а не только название станка
Опишите операцию, которую нужно выдержать, и показатели, которых необходимо достичь. Мы ответим, какой станок подходит и какие характеристики это подтверждают.
Файлы CAD и чертежи принимаются по запросу через WhatsApp или электронную почту. Никаких форм заполнять не нужно.