Решение для участка сверления
Выбор сверлильного станка — это решение о типе привода, управлении инструментом и условиях эксплуатации. Вот как DLCNC прорабатывает его вместе с покупателем.
Выбор сверлильного станка — это решение о типе привода, управлении инструментом и условиях эксплуатации. Вот как DLCNC прорабатывает его вместе с покупателем.
От анализа требований до окончательной поставки
Восемь этапов. Каждый из них появился потому, что когда-то проект дал сбой именно на этом месте.
Анализ требований
Сначала собираются минимальный диаметр отверстия, формат панели, высота пакета, целевое время цикла и число отверстий на панель. Именно минимальный диаметр определяет, какие серии подходят: D1X начинается с φ0,3 мм, а D2X, D3X и D4X — с φ0,15 мм.
Подбор серии
Привод на шарико-винтовых парах у D1X и D2X или на линейных двигателях у D3X и D4X. Привод на линейных двигателях даёт более высокую скорость подачи. Привод на шарико-винтовых парах снижает чувствительность станка к запылённой среде, поскольку не зависит от линейной шкалы.
Стол и конструкция
Максимальный размер рабочего стола определяется размером обрабатываемых плат. Все серии построены на гранитной станине, обеспечивающей жёсткость и гашение вибраций.
Управление инструментом
При сверлении обычно задействовано около 200 инструментов. D2X, D3X и D4X несут 220 инструментов с автоматической проверкой длины и диаметра. D1X несёт 66 инструментов с автоматической проверкой длины.
Энергоносители и условия эксплуатации
Питание 3ф ~380 В + PE, 50/60 Гц, 4 кВА, сжатый воздух 35 л/мин на ось, охлаждающая вода 18-25 ℃, температура в помещении 20-25 ℃ и влажность 50-75 процентов.
Защита и безопасность
Сдвижная дверь и инфракрасная защита проверяются в составе спецификации станка вместе с контактной системой обнаружения поломки инструмента.
Монтаж и обучение
Станок монтируется, а операторы обучаются работе с системой управления до передачи линии в работу.
Передача регламента обслуживания
График ежедневного, еженедельного и ежемесячного обслуживания передаётся вместе со станком, а регулярное обслуживание выполняют региональные сервисные центры.
Станки в составе этого решения
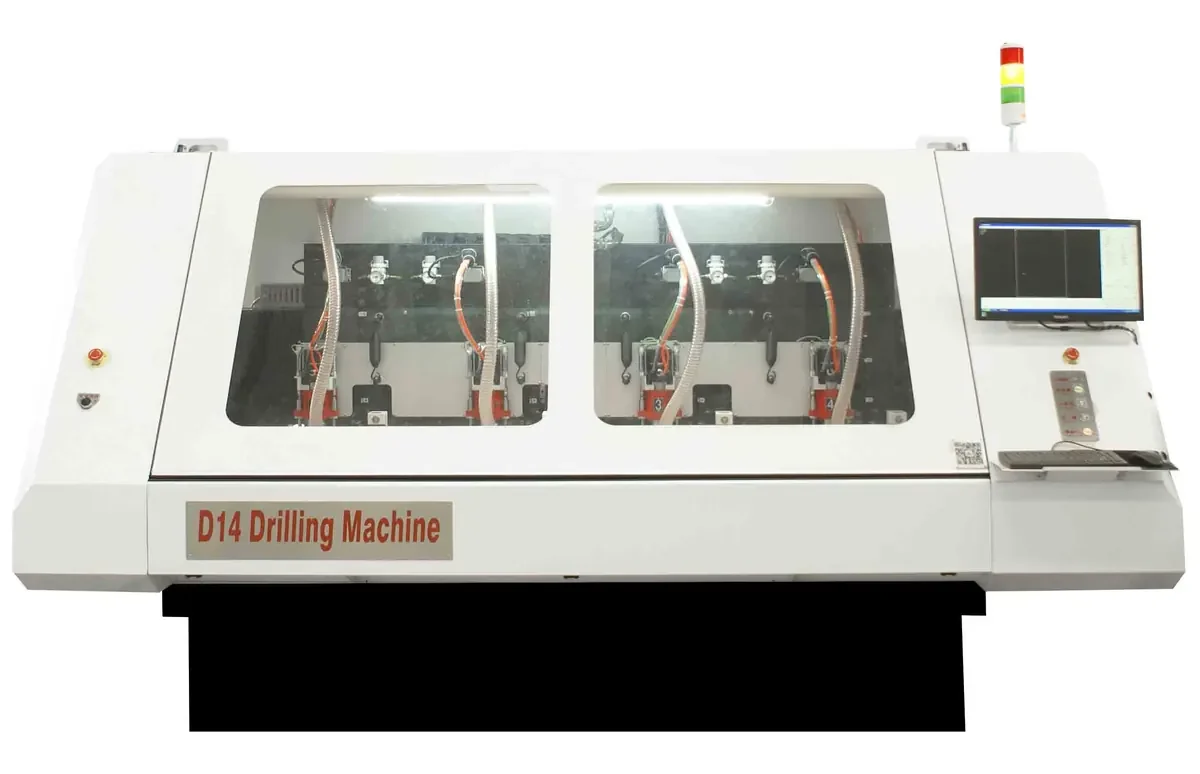
Сверлильный станок для печатных плат D1X
Одна ось Z, несущая один или несколько шпинделей, максимум четыре шпинделя, на приводе XYZ с шарико-винтовыми парами. Начальная модель в линейке сверлильных станков DLCNC...
Сверлильный станок для печатных плат D2X
Независимая конструкция оси Z на приводе XYZ с шарико-винтовыми парами. Независимая ось Z удерживает вертикальную точность станка и улучшает...
Сверлильный станок для печатных плат D3X
Привод осей XYZ на линейных двигателях с высокоточными линейными шкалами и направляющими. Самая быстрая конфигурация в линейке сверлильных станков DLCNC.
Сверлильный станок для печатных плат D4X
Привод на линейных двигателях с высокоточными линейными шкалами и направляющими на гранитной станине. D4X — конфигурация для крупносерийного сверления...
Сопутствующие применения и руководства
Сверление многослойных жёстких печатных плат
Сверление занимает больше всего времени во всём техпроцессе изготовления печатных плат, и около 90 процентов его выполняется механическими...
Опытные образцы и малые партии печатных плат
В цехе опытного производства заказ меняется чаще, чем смена. Такому цеху подходит не самый быстрый станок...
Сравнение привода на шарико-винтовых парах и на линейных двигателях
Привод — главное различие между четырьмя сверлильными сериями DLCNC. Именно он определяет...
Точность расположения отверстий при сверлении печатных плат и Cpk
Хорошая точность расположения отверстий облегчает последующие операции и в определённой мере компенсирует слабые места...
Как выбрать сверлильно-фрезерный станок с ЧПУ
Станки с ЧПУ играют ключевую роль в производстве печатных плат. Вот вопросы, которые инженеры DLCNC прорабатывают с покупателем до...
Решение для линии сверления: вопросы и ответы
Как выбрать между шарико-винтовой передачей и линейным двигателем
Привод на линейных двигателях обеспечивает более высокую скорость подачи. Привод на шарико-винтовых парах требует перекалибровки примерно раз в год, но менее чувствителен к загрязнённой среде, поскольку не зависит от линейной шкалы.
Какая система управления применяется на станках
Система управления согласовывается с той, которую уже знают ваши программисты. Совместимость программы сверления и системы управления проверяется до оформления заказа.
Сколько воздуха требуется сверлильному станку
35 л/мин на ось при давлении воздуха 2 кг/см².
Кто выполняет монтаж станка
Монтаж и обучение входят в поставку. Три сервисных центра в Южном, Восточном и Северном Китае решают вопросы, возникающие на заводах заказчиков, и выполняют регулярное обслуживание.
Начинайте с требования, а не с каталога
Пришлите показатели, которых нужно достичь. Формат платы, геометрию отверстий или пазов, время цикла и условия, в которых будет работать станок.
Файлы CAD и чертежи принимаются по запросу через WhatsApp или электронную почту. Никаких форм заполнять не нужно.