Corte longitudinal, acabamento de bordas e tolerância
Largura na dimensão da bobina, bordas arredondadas, sem rebarbas e sem riscos — porque a rebarba é o que causa a falha entre espiras três semanas depois da entrega.
Por que a borda decide a bobina
Cada rolo é verificado para não apresentar rebarbas nem riscos e ter uma borda arredondada adequada ao enrolamento de transformadores. Isso não é estético. Uma rebarba na borda da folha corta o filme entre camadas enquanto a bobina é enrolada sob tensão, e a falha resultante normalmente aparece no ensaio, depois de a bobina já estar impregnada.
Cortado na sua largura, não na de estoque
O alumínio é cortado de 20 a 1500 mm e o cobre de 50 a 1350 mm, de modo que o material chega na largura da bobina. Nada é aparado na enroladeira e a sobra não vira sua sucata.
Tolerância dimensional
Largura, espessura e comprimento são mantidos dentro dos limites de tolerância determinados pelo requisito de projeto do transformador e pela norma aplicável, acordados antes da produção e não discutidos após a entrega.
O equipamento por trás disso
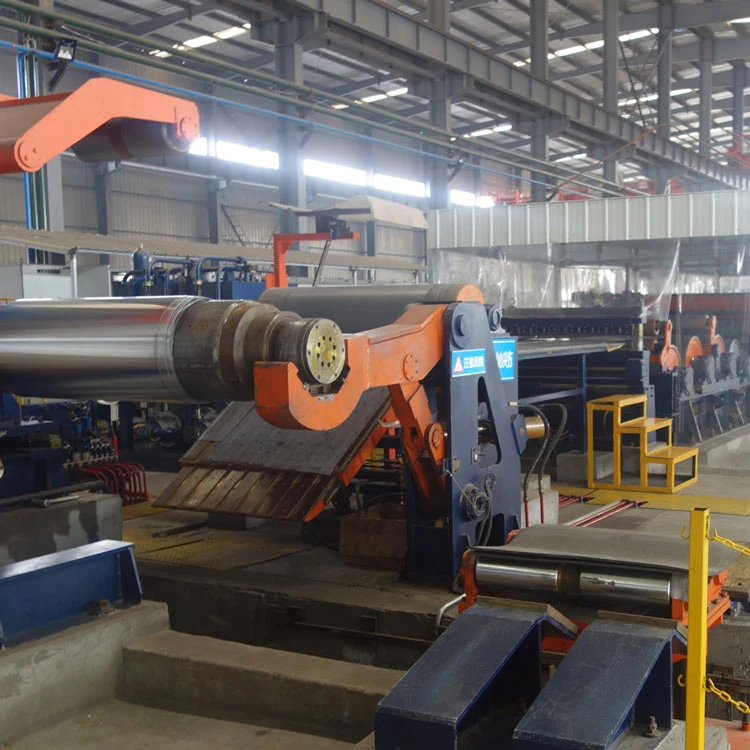
A fábrica opera um conjunto completo de equipamentos de laminação a frio, laminação a quente, corte e refilo, reunido ao longo de mais de vinte anos atendendo clientes de equipamentos elétricos.
Outras capacidades
Materiais a que isso se aplica
Tem uma medida que não consegue comprar?
Larguras estreitas, diâmetros internos incomuns e bobinas avulsas são todos orçáveis. Não há quantidade mínima de pedido.